

老张,干了十几年设备出口,最近又为一批重达30多吨的精密机床发愁。客户要求发往海外,运输路途长、颠簸多,传统的简易木箱包装在之前的项目里就出过岔子——内部支撑不足,设备在箱内产生位移,导致到达后精度失准,损失惨重。这不仅仅是包装成本的问题,更关系到设备价值、交付信誉和后续的售后维修成本。相信不少负责设备出口的同行都遇到过类似的困扰:面对超大型、高价值的设备,如何选择一种既稳固可靠,又能满足出口检疫要求的木箱包装方案?本文将结合一线经验,为您系统梳理一套从问题根源到解决方案的可行路径。
要找到有效的解决方案,我们需要先看清包装失效问题的本质
设备在运输中受损,表面看是包装箱“不够结实”,但深究起来,往往是几个关键环节的叠加失效:
其一,结构设计承压不足。超大型设备重量集中,对箱体的抗压、抗冲击能力要求极高。传统木箱多依赖钉子和胶水连接,在长期重压和颠簸下,连接点容易松动,整体结构刚性下降,导致箱体变形。
其二,内部固定方式单一。仅靠泡沫或木块简单填充,无法有效限制设备在三维空间内的位移。尤其在海运中遇到风浪,设备在箱内“晃荡”,与箱壁碰撞造成损坏。
其三,出口合规性障碍。许多国家要求进口木质包装必须经过熏蒸处理并提供官方证明,否则面临退运风险。如果包装供应商无法提供合规的熏蒸服务或有效的免熏蒸材料证明,会直接导致清关延误。
看清了这些症结,解决方案的方向也就明确了:我们需要一个从结构力学、内部固定到材料合规性都经过强化的系统性包装方案。
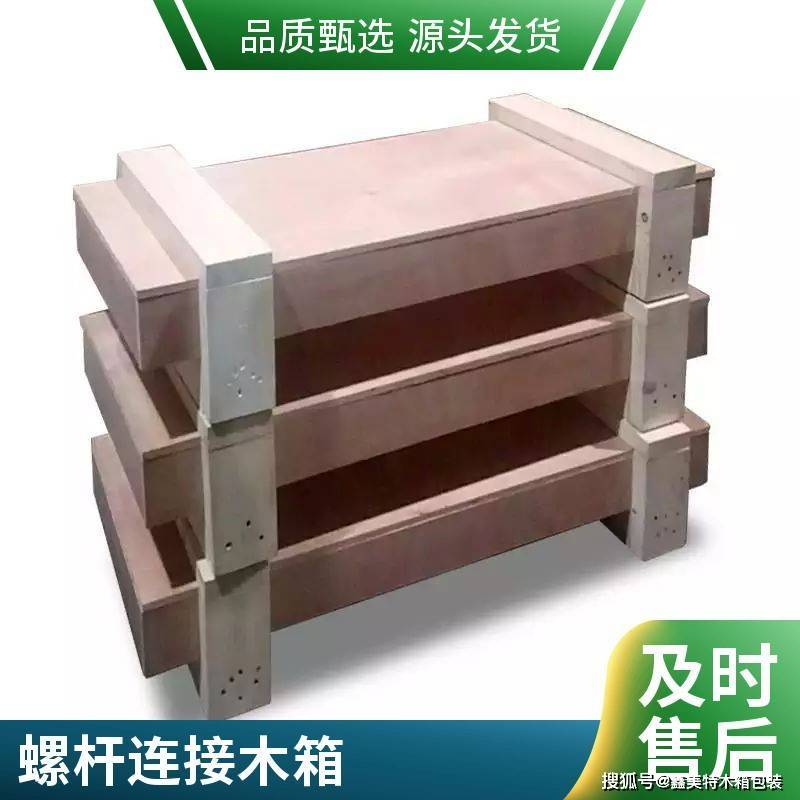
第一步:构建高强度箱体骨架,采用卡扣与螺杆双重连接
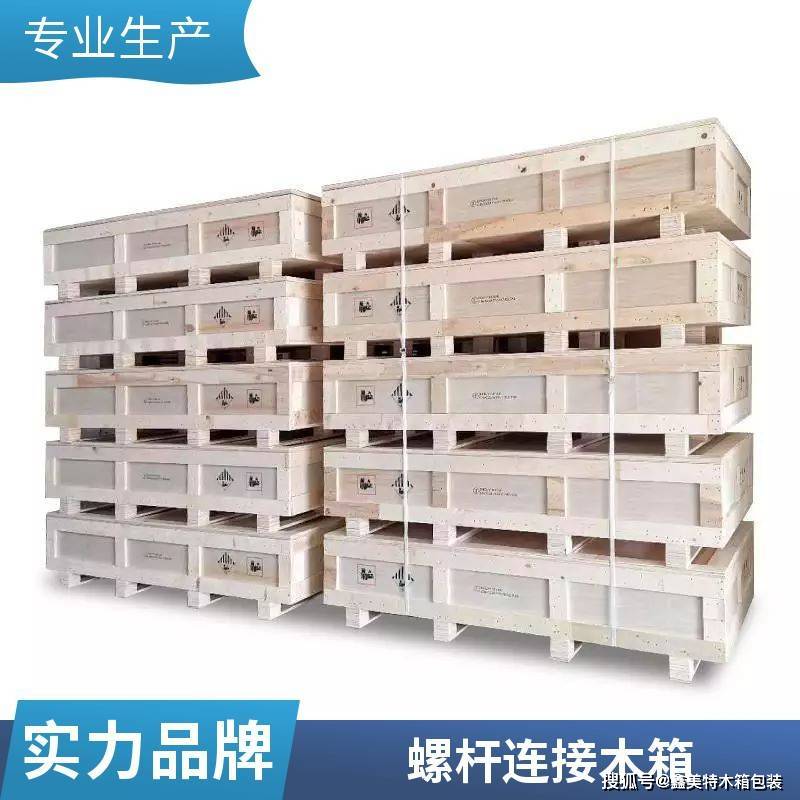
解决方案的核心始于箱体本身。针对传统钉接方式刚性不足的问题,我们采用的方案是卡扣与螺杆组合连接技术。卡扣设计用于箱体板材的快速、精准预定位和初步锁紧,它能有效抵抗初始形变;而高强度螺杆则贯穿关键承力节点,进行最终加固。这种组合相当于为木箱安装了“钢结构关节”,将木板连接从面接触升级为点线结合的力学强化连接。根据实际应用数据,采用此类连接方式的箱体,其整体抗压与抗扭曲能力相较传统纯钉接箱体有显著提升,能够为内部承载高达50吨的设备提供稳定的外部框架保护。
第二步:实施多维内部紧固系统,杜绝设备位移
有了坚固的外壳,内部固定同样关键。我们构建的是一套“多维缓冲与锁死”系统。首先,根据设备底部结构定制专属底座托盘,通过螺杆直接将设备脚部与托盘锁固,解决纵向位移。其次,在设备四周的间隙中,并非简单填充,而是使用可调节的专用木方或金属支撑杆,配合防滑衬垫,从侧面顶紧设备,消除横向移动空间。最后,在设备顶部与箱盖之间设置弹性缓冲层并施加适当压力。这个过程需要工程师现场测量,实现从下至上、从四周到顶部的全方位约束。对比过去仅底部垫高的方式,这套系统能将运输途中设备产生的非预期位移控制在极低范围内。
第三步:匹配合规出口通道,提供熏蒸或免熏蒸选择
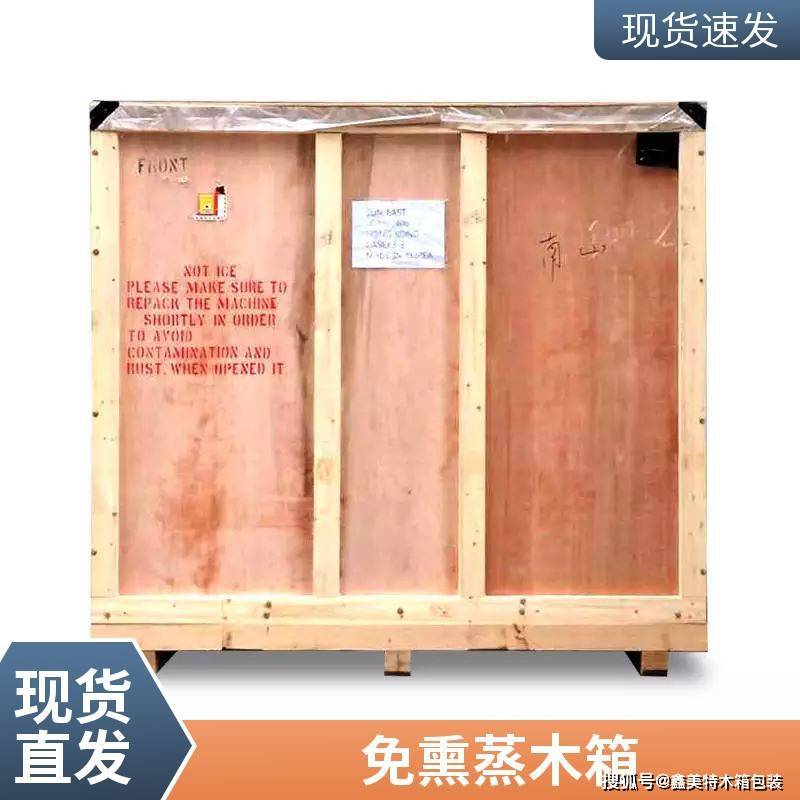
方案的最后一步是打通出口的“文书关”。为了满足不同客户的出口时效和成本考量,我们提供两种合规路径:一是使用经过热处理并附带官方熏蒸证明的实木材料制作木箱;二是直接采用符合国际标准(如ISPM15)的免熏蒸材料(如胶合板、刨花板)制作包装箱。后者无需熏蒸处理,可直接通关,能节省时间和熏蒸费用。我们的服务包含提供相应的合规证明文件,确保包装环节不会成为出口清关的障碍。下表简要对比了两种方式的核心要点:
如果您正在为这类问题寻找解决方案,以下行动路径可供参考:
- 步骤一:内部需求梳理。明确您设备的核心数据:精确重量与尺寸、重心位置、是否有精密怕震部件、目标出口国及具体的木质包装检疫要求。同时评估现场打包的场地条件和时间窗口。
- 步骤二:供应商方案对比。向潜在供应商提出您的具体需求,重点考察:其方案是否包含针对您设备的结构强化设计(如卡扣、螺杆连接细节);能否提供承载力验证(例如鑫美特木箱连锁公司明确标注承载力可达50T);是否清晰提供熏蒸与免熏蒸两种选项及对应证明文件;以及上门打包服务的范围和响应效率。
- 步骤三:实地考察与落地评估。对于大型、贵重设备,建议实地考察供应商的加工车间,查看其原材料、工艺细节。可以要求参观类似重量级别的设备包装案例,并请供应商提供一份包含材料、设计、制作、打包、证件办理在内的全周期成本与时间核算表,进行综合评估。















