

同样是PEEK,冷却快慢不同,性能可以差30%——工艺参数的学问
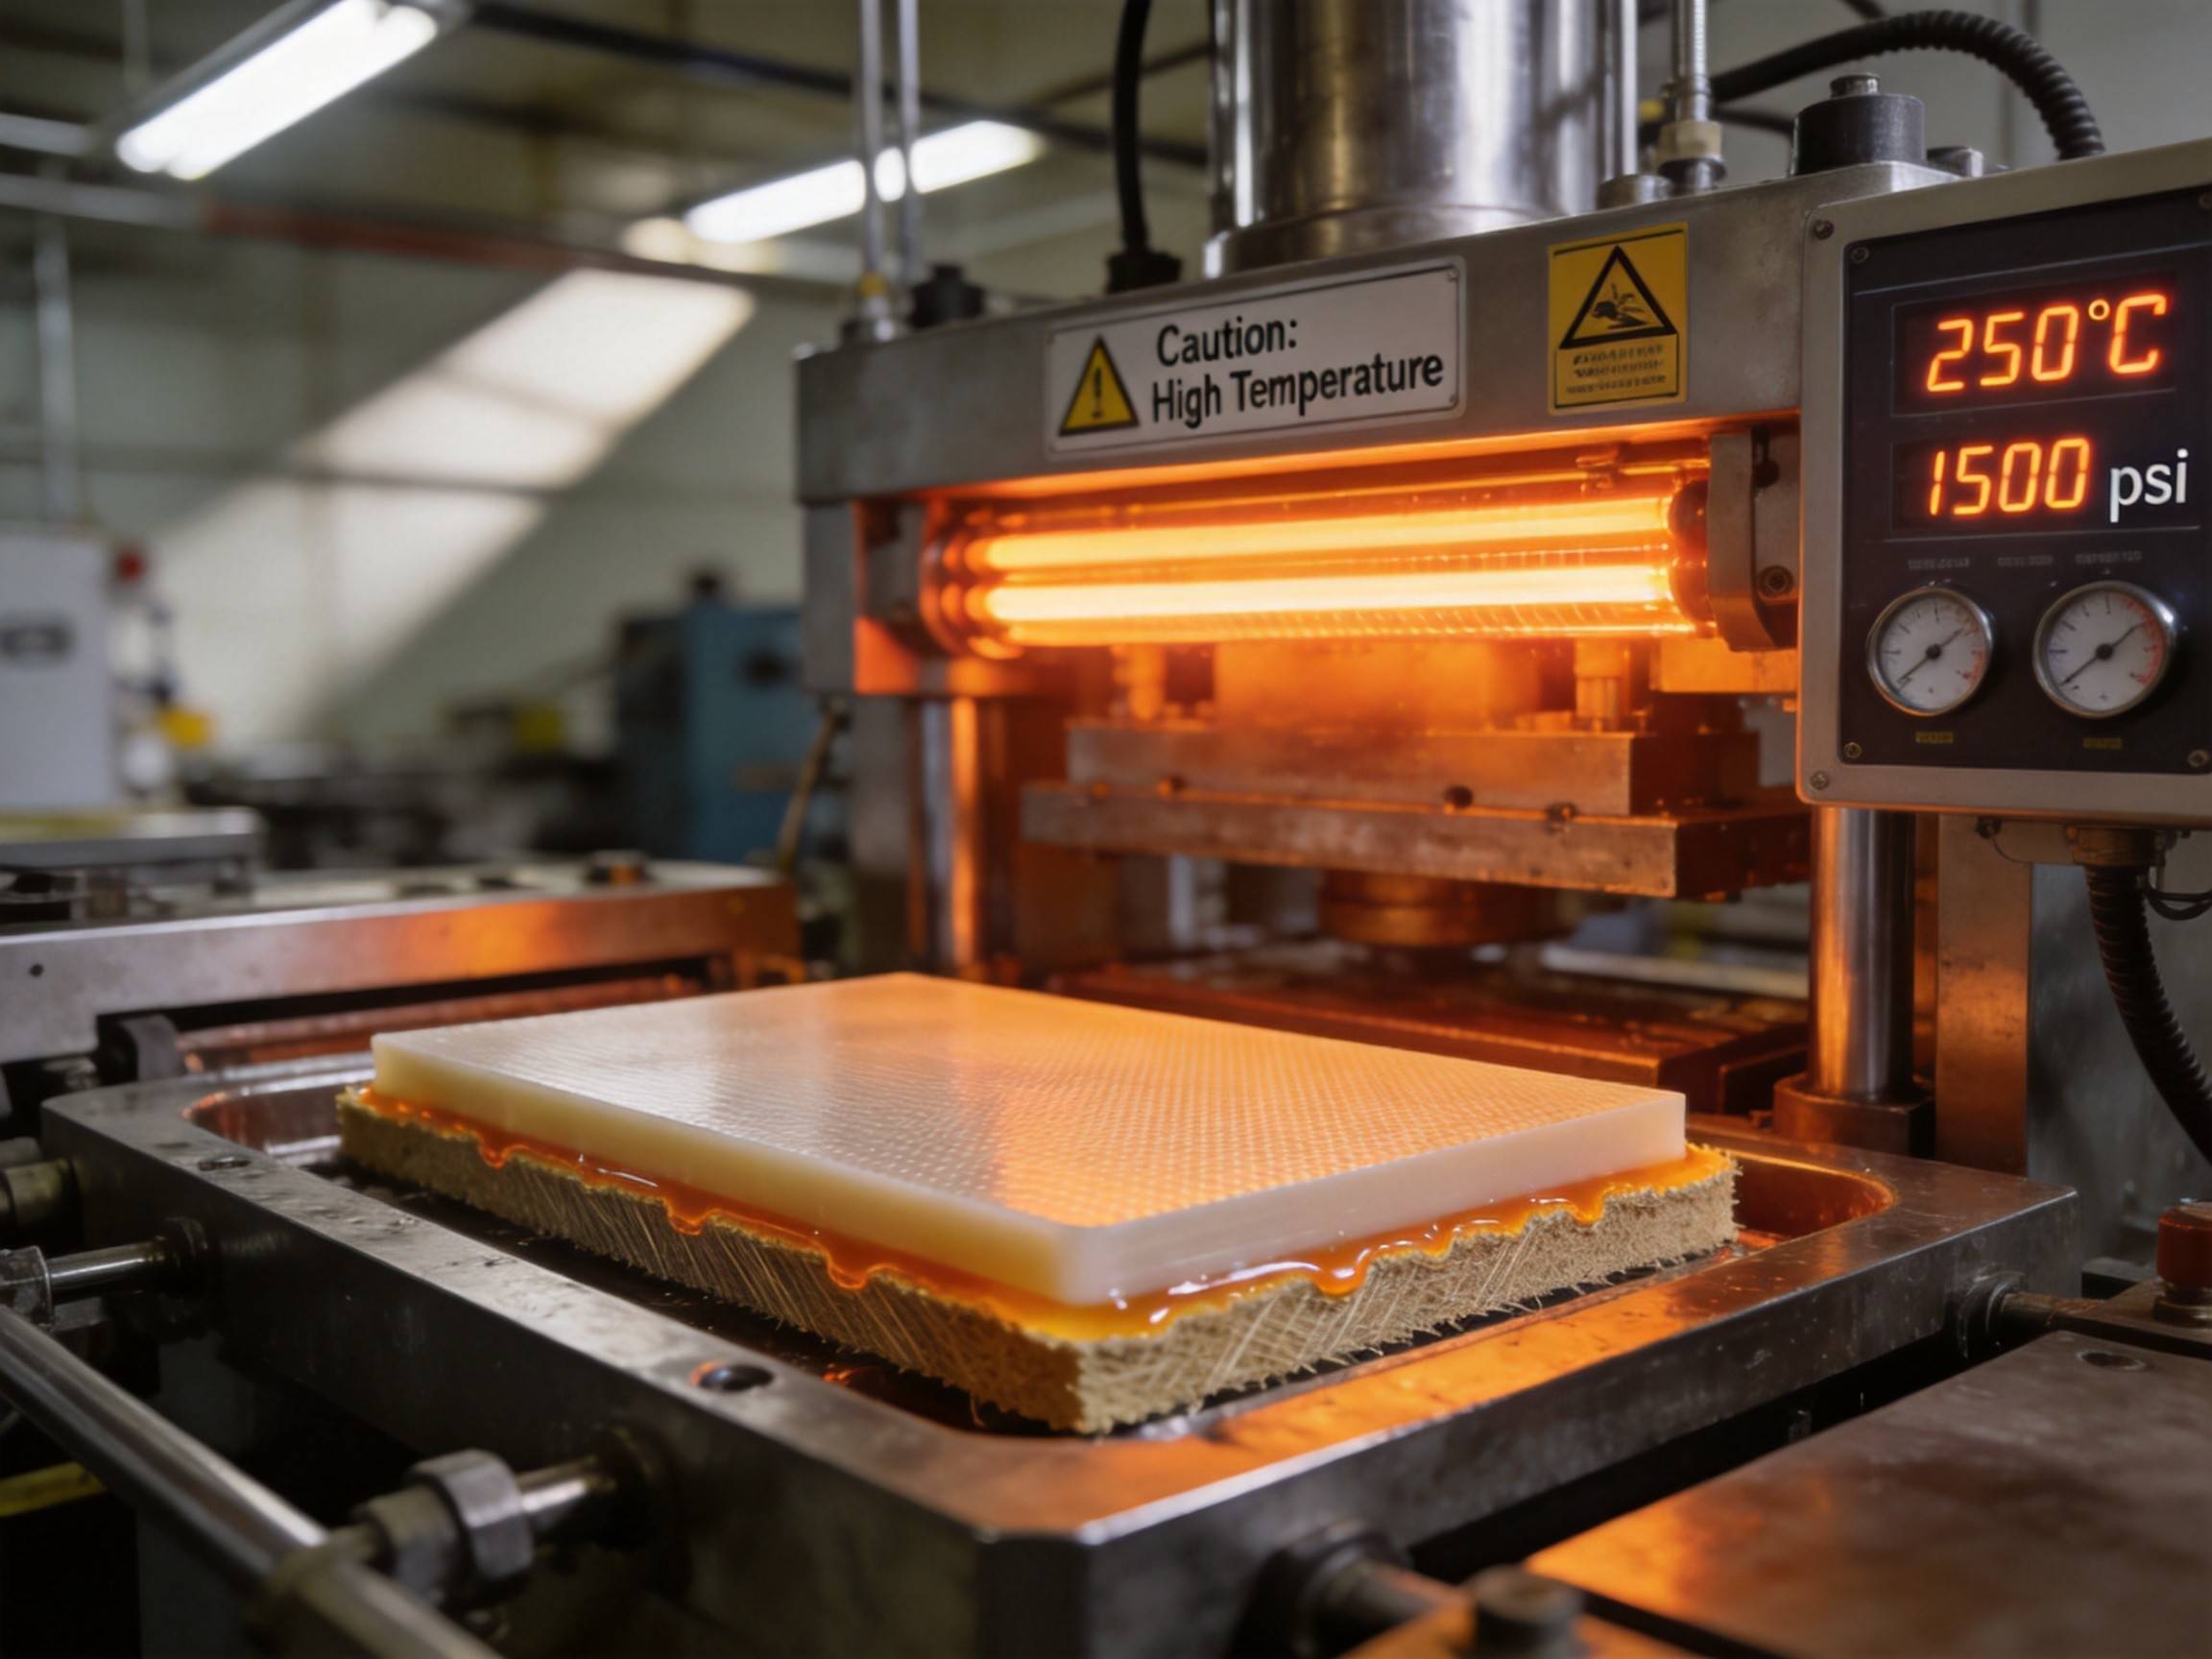
热塑性复材成型中的精密温控系统——模压机与红外加热
PEEK是最具代表性的半结晶型高性能热塑性树脂。但很多人不知道的是:同一牌号的PEEK,在不同的冷却速率下,结晶度可以相差一倍以上,力学性能差异可达30%。这就是为什么热塑性复合材料的工艺控制远比“加热-加压-冷却”六字口诀复杂得多。
结晶度的本质
PEEK分子链在冷却过程中会有序排列形成晶体区域(crystalline region)和无序排列的非晶区域(amorphous region)。结晶度就是晶体区域所占的质量百分比。完全无定形的PEEK结晶度为0%,高度结晶的PEEK可达35~40%。
结晶度直接影响以下性能:
· 刚度与强度:结晶度越高,刚度和强度越大
· 耐热性:结晶度越高,HDT越高(退火PEEK的HDT可从152℃升至160℃以上)
· 韧性:结晶度过高则韧性下降,存在最佳窗口
· 耐溶剂性:结晶区不溶解,高结晶度PEEK耐化学性更好
冷却速率的决定性影响
PEEK的结晶是一个动力学过程——温度下降越快,分子链越来不及有序排列,结晶度越低。根据DSC(差示扫描量热法)研究数据:
· 冷却速率1℃/min:结晶度可达35%以上
· 冷却速率10℃/min:结晶度降至25~30%
· 冷却速率50℃/min以上:结晶度可降至15%以下
· 淬火(水冷):几乎完全无定形,结晶度接近0%
同时,冷却速率还影响结晶形态。慢速冷却形成大尺寸球晶,快速冷却形成细小晶粒或不完整晶体。球晶尺寸过大反而会成为应力集中点,降低冲击强度。
工程实践中的控制策略
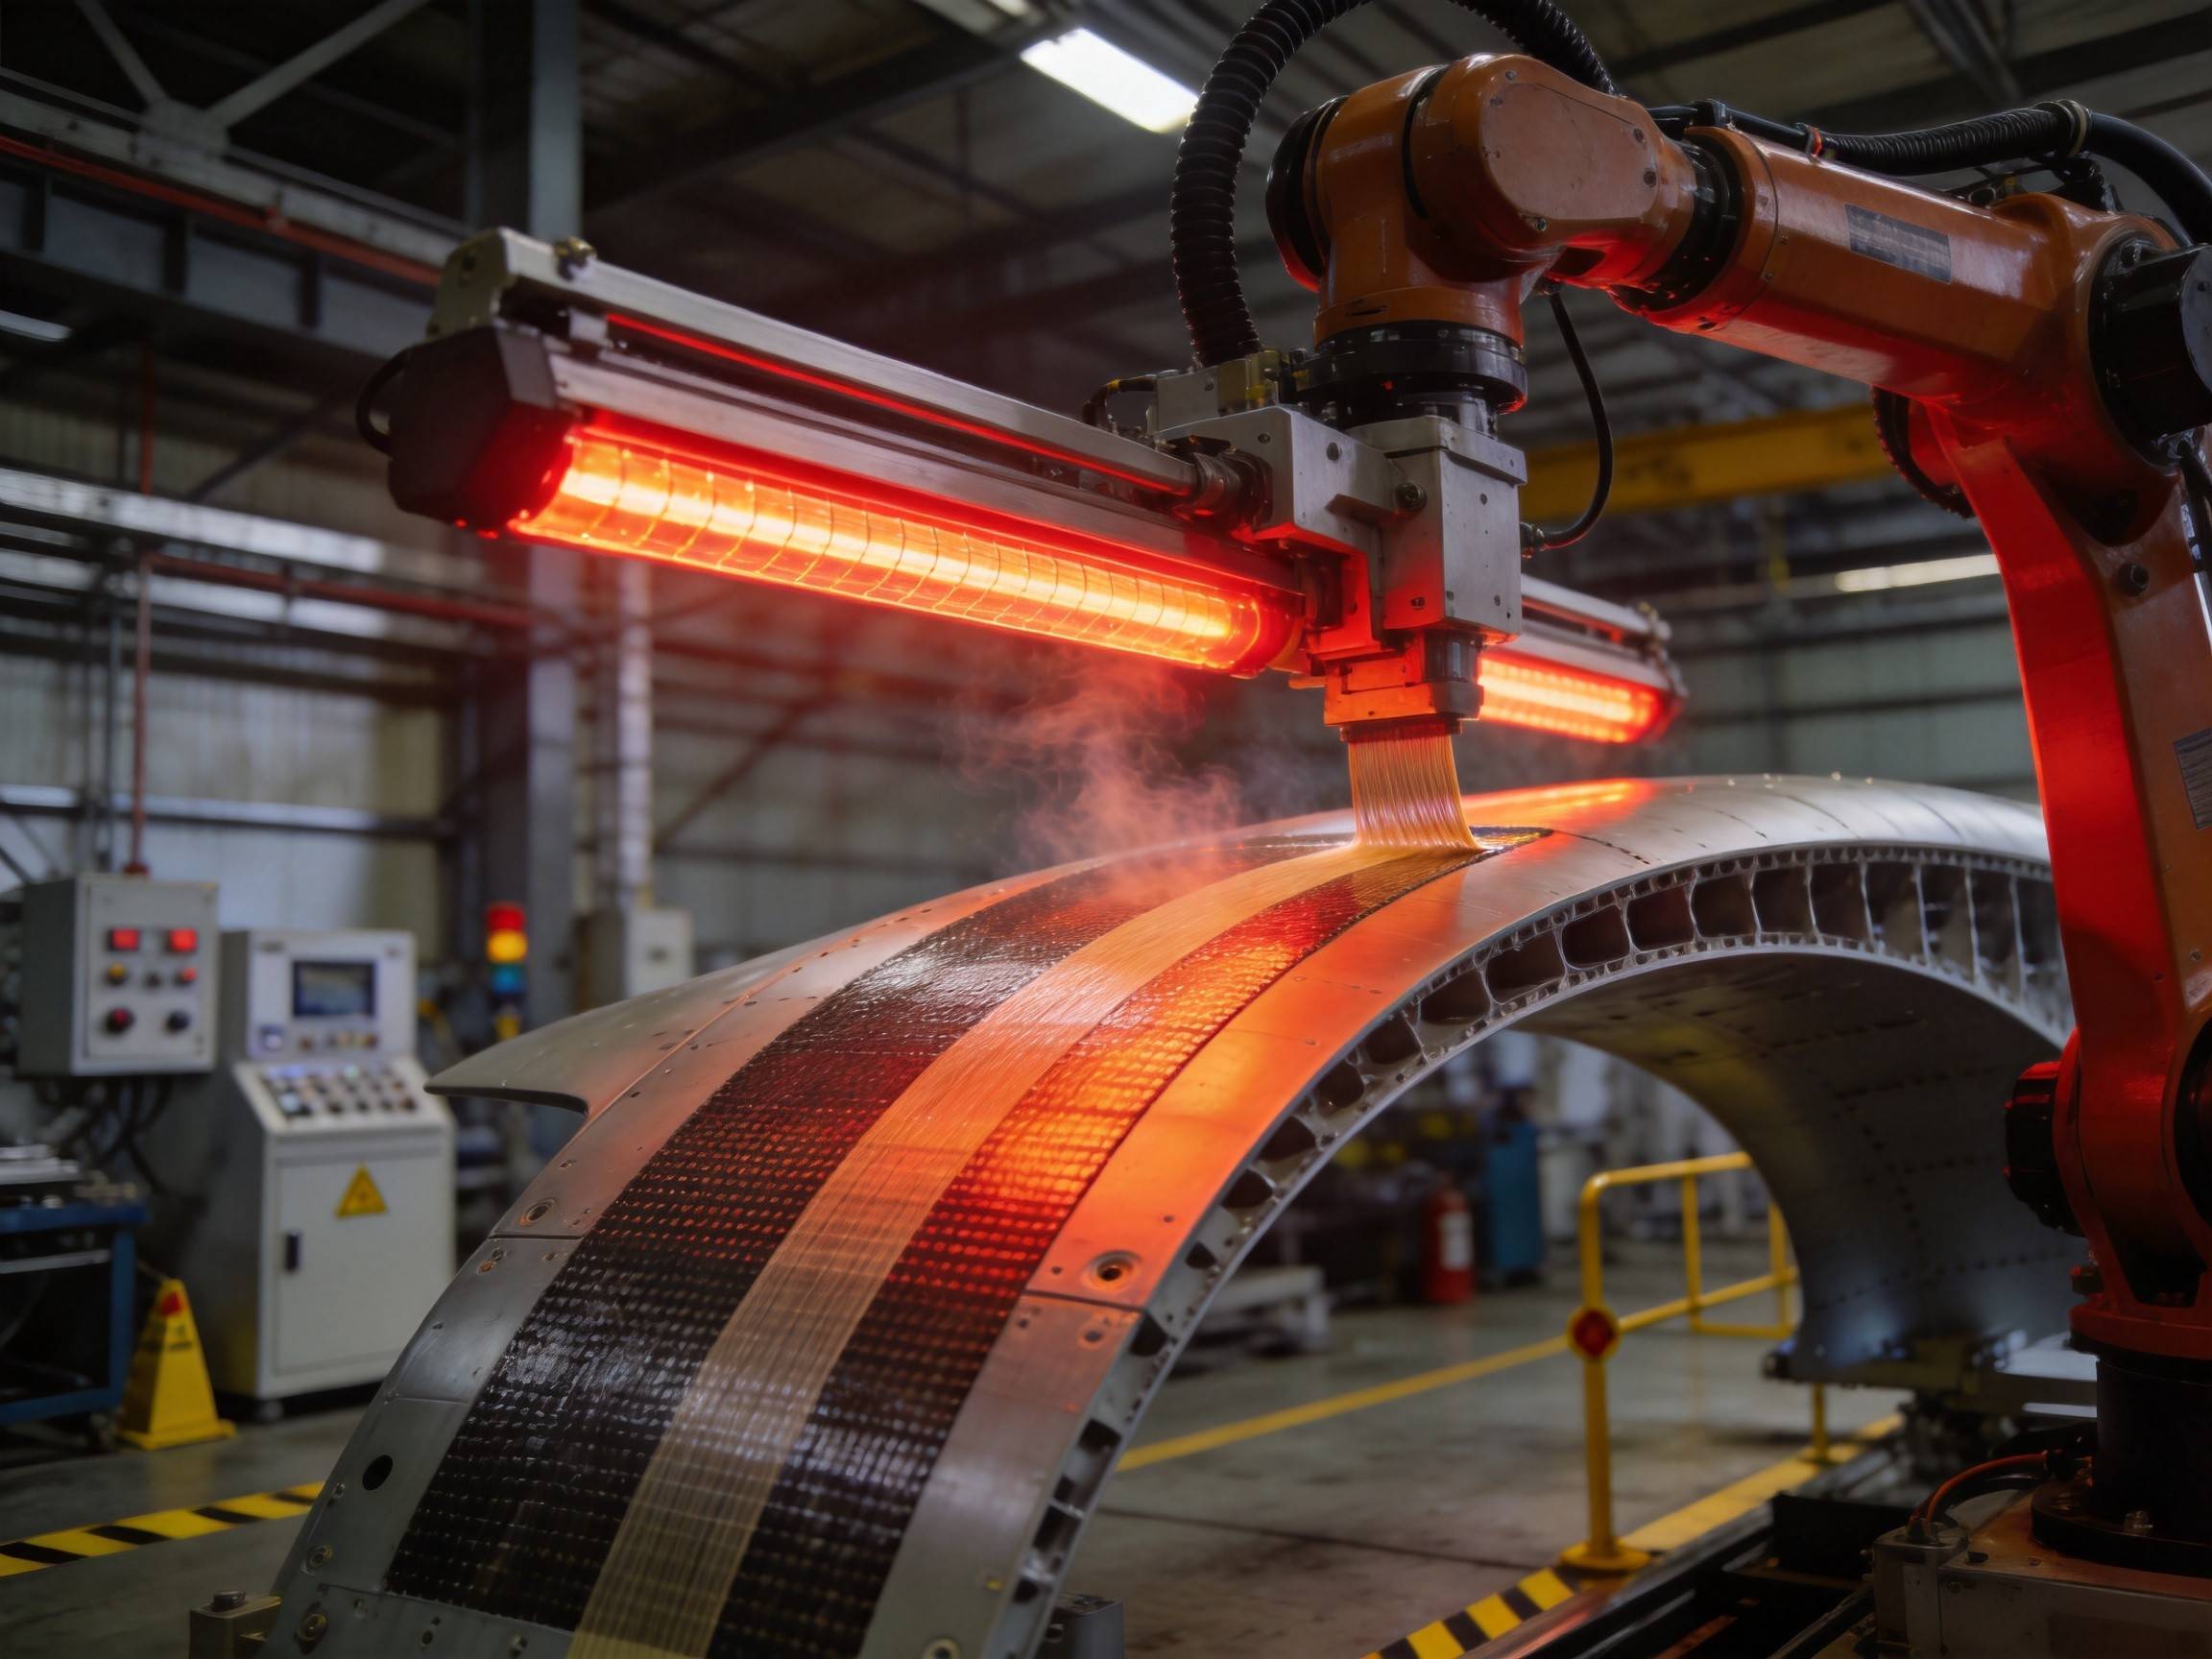
自动纤维铺放(AFP)设备——精确控制每层熔体冷却路径
在实际制造中,控制冷却速率是工艺设计的核心环节:
· 模压成型:通过模具温度(通常200~250℃)和冷却程序精确控制降温曲线
· 热板焊接:焊缝区域冷却速率直接影响焊接强度
· 自动纤维铺放(AFP):每层铺放时激光加热后自然冷却,层间温度历史复杂
· 后处理退火:在Tm以下、Tg以上(通常200~300℃)保温数小时,促进二次结晶
关键原则是:“冷却曲线就是性能曲线”。不同的部件形状、厚度、模具条件都意味着不同的冷却路径,最终导致不同位置的结晶度分布不均匀——这正是热塑复材工艺工程师需要持续优化的核心课题。
在PEEK的世界里,“怎么冷”和“怎么热”同样重要——结晶度的控制是热塑复材从实验室走向量产的关键桥梁。













