

一个关节换掉金属之后,省下来的不只是重量
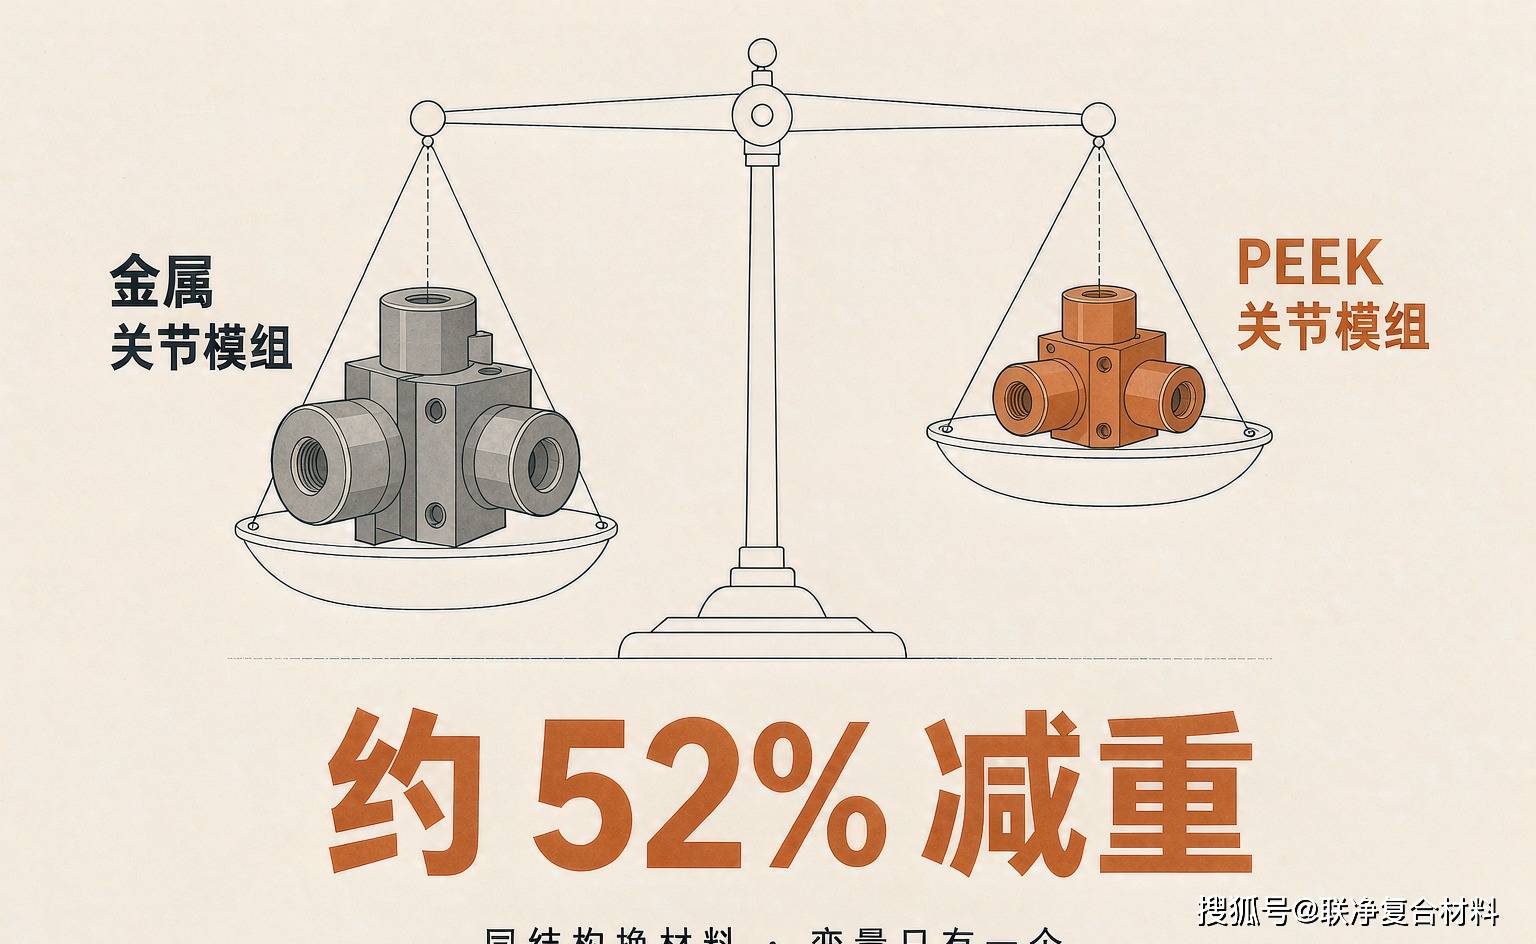
2026年9月17日至18日,杭州,第二届人形机器人产业链大会。展台上放了一台天平,一边是PEEK关节模组,一边是同结构的金属关节模组。苏州中科生物医用材料与战略合作伙伴灵妙动力联合发布的“全球首款人形机器人PEEK关节模组”,在现场称出的减重比例约为52%。
52%是称出来的,不是说出来的
先把事实摆清楚。
发布主体是苏州中科生物医用材料有限公司(成立2016年,聚焦PEEK材料的研发、生产与应用,主攻骨科医疗与人形机器人两个方向)与灵妙动力。发布场合是2026年9月17日至18日在杭州举行的2026人形机器人产业大会(同期举办第二届人形机器人产业链大会、第二届人形机器人关节模组创新论坛)。
发布的产品描述是“全球首款人形机器人PEEK关节模组”,减重比例约 52%。
这个数字是怎么来的。
现场做的是实物重量对比:在相同结构基础上,一组用PEEK,一组用金属,直接上秤。同时展出的还有动态旋转Demo——关节模组连续运转,现场观察运动稳定性与噪音表现。
这个方法比很多“减重XX%”的说法要可信一些:它不是拿两个不同结构的零件比,而是同一套结构、换材料。变量只有一个。
另外两个技术细节值得记下来。
一是关键受力点位预埋金属嵌件。这是个务实的折中:纯塑料件在高载荷点位上容易出问题,把最容易失效的几个位置用金属嵌件承担,其余部分交给PEEK。
二是走注塑量产。不是机加工件,而是注塑成型,目标是大批量消费级量产并控制单件成本。
发布方同时说明,正在围绕背隙、精度、耐磨、疲劳、噪声、寿命等关键指标,持续完善PEEK机器人部件及关节模组的性能验证体系。
注意“企业通稿口径”:52%是发布方现场对比给出的数字,尚未见第三方检测报告。这个前提要写在前面。

THE PEEK MATH
PEEK的账:为什么它能替金属
PEEK不是最轻的工程塑料,它真正特殊的地方在于性能的组合——单独一项指标它都不算极端,但几项同时达标,就把绝大多数工程塑料筛掉了。
先看密度。
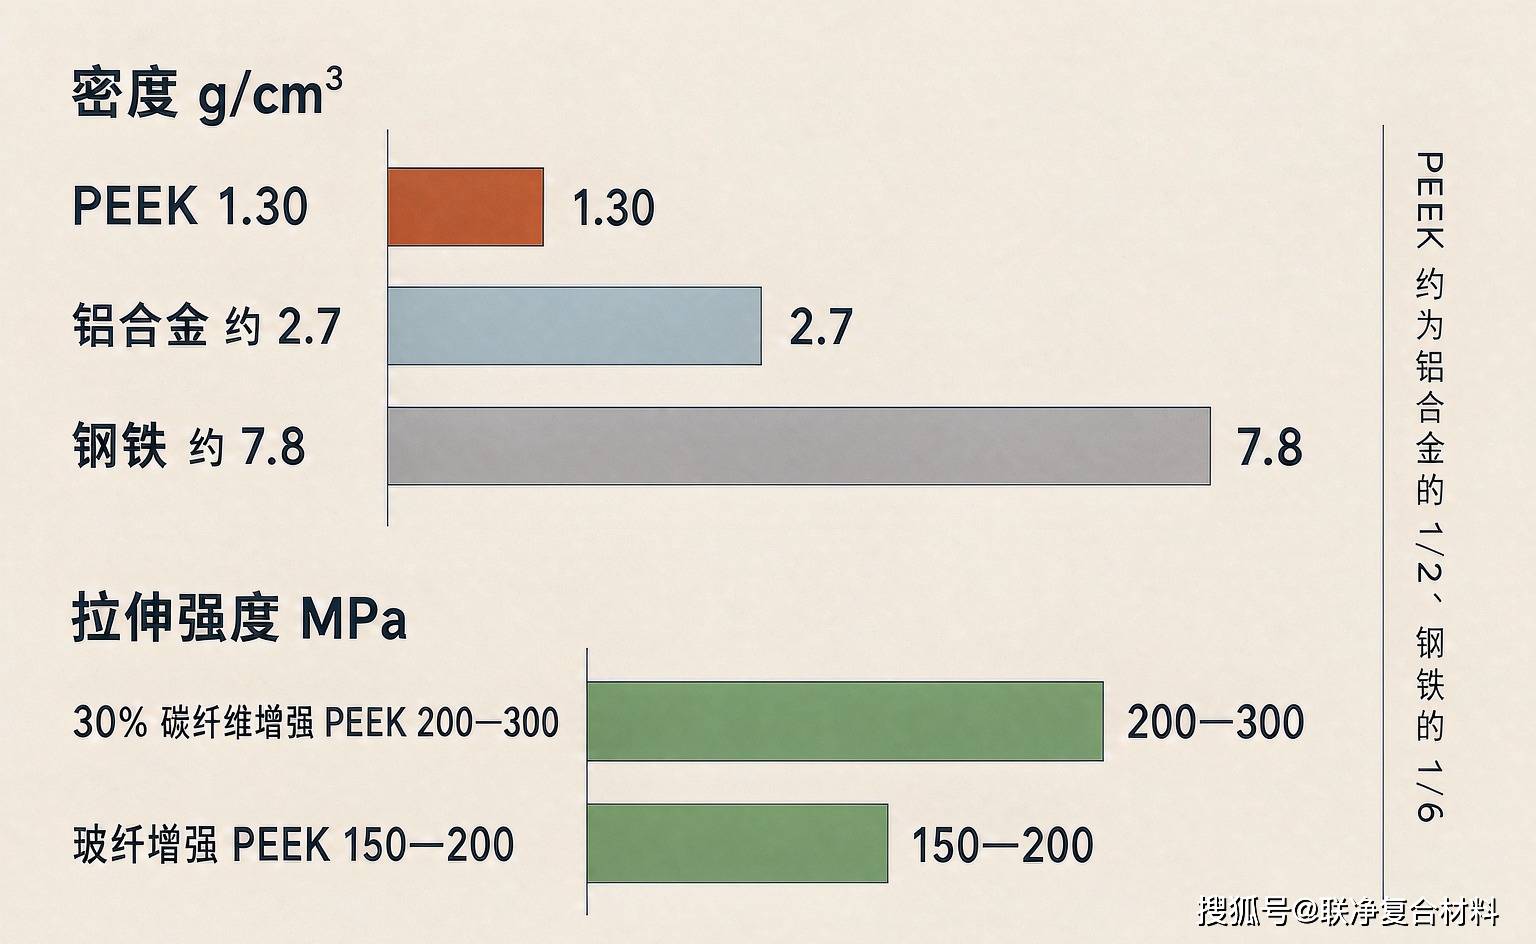
PEEK 密度约 1.30 g/cm³,大约是铝合金的 1/2、钢铁的 1/6。这个数字看着不如“比水还轻”的超高分子量聚乙烯刺激,但配合强度一起看就不一样了。
再看强度。
纯PEEK 拉伸强度约 100—150 MPa,部分牌号可达 132—148 MPa。行业通用品牌数据是纯PEEK拉伸强度约90—100 MPa,长期使用温度区间 -40℃ 至 260℃,短期可承受 300℃ 高温,基础摩擦系数约 0.2,阻燃等级 UL94 V-0。
加纤维之后是另一个量级。 30%碳纤维增强PEEK(CF/PEEK)的拉伸强度可达 200—300 MPa,弹性模量超过 20 GPa,成品密度约为传统金属的 1/4,构件减重幅度最高可达 70%。玻纤增强PEEK(GF/PEEK)拉伸强度 150—200 MPa,电气绝缘性能突出。
(图片来源:上海联净电复合材料技术有限公司)
为什么关节这个部位特别看重密度。
不是简单的“轻一点省力”。关节部位的重量会变成转动惯量。关节越重,电机每次启停都要多花能量去克服自身惯性;关节越轻,同样的电机能驱动更快的响应,或者省下功率去做别的。
一个可以对照的指标叫关节功率密度,也就是电机每公斤自重能输出多少千瓦。工业伺服电机普遍在 2—3 kW/kg,当前高端人形机器人已经做到 5—8 kW/kg。材料每轻一点,这个数字就有可能再往上拱一点。

噪音和润滑是附带收益。PEEK 自润滑、摩擦系数低,关节运转噪音小,减少甚至免去外加润滑油脂的维护。
PEEK为什么难加工。
它的熔融温度高达 340—380℃,熔体粘度大,对温度和压力的控制精度要求很苛刻,普通塑料加工设备做不了稳定生产。
这带来的是一串装备要求:薄膜压延线的辊面温差要控制在 ±1℃ 至 ±2℃ 以内,避免PEEK高温降解;连续纤维预浸料线要用恒张力牵引(张力波动控制在 ±0.1N)、多段梯度加热辊,保证树脂充分浸润纤维束、成品孔隙率低;高温热压/模压机组的温控区间要覆盖 50—400℃,独立分区加热冷却,并能做分段保压。
公开资料显示,上海联净在电磁感应加热辊上的温度范围覆盖 50—450℃,控温精度宣称达到 ±1℃;其预浸料与多层夹层板复合产线支持 0°/±45°/90° 多角度铺层,配套的高温热压机组可通过分段保压与模具差异化收缩余量,把纵横收缩差值控制在 0.18% 以内。同类高温加热辊设备过去长期由日本企业掌握。
THE OTHER HALF
反方论据:金发科技说的那半句话
发布会的数字都指向“能替金属”。但同一周内,另一家企业的发言给出了另一半。
2026年9月15日,武汉,聚合智能产业发展大会。金发科技的口径是:
▪ 单台人形机器人的塑料用量在 6—10 kg,材料成本约 1000元以上;
▪ 玻纤/碳纤增强改性塑料密度可低至 1.3 g/cm³,减重幅度可达 50%;
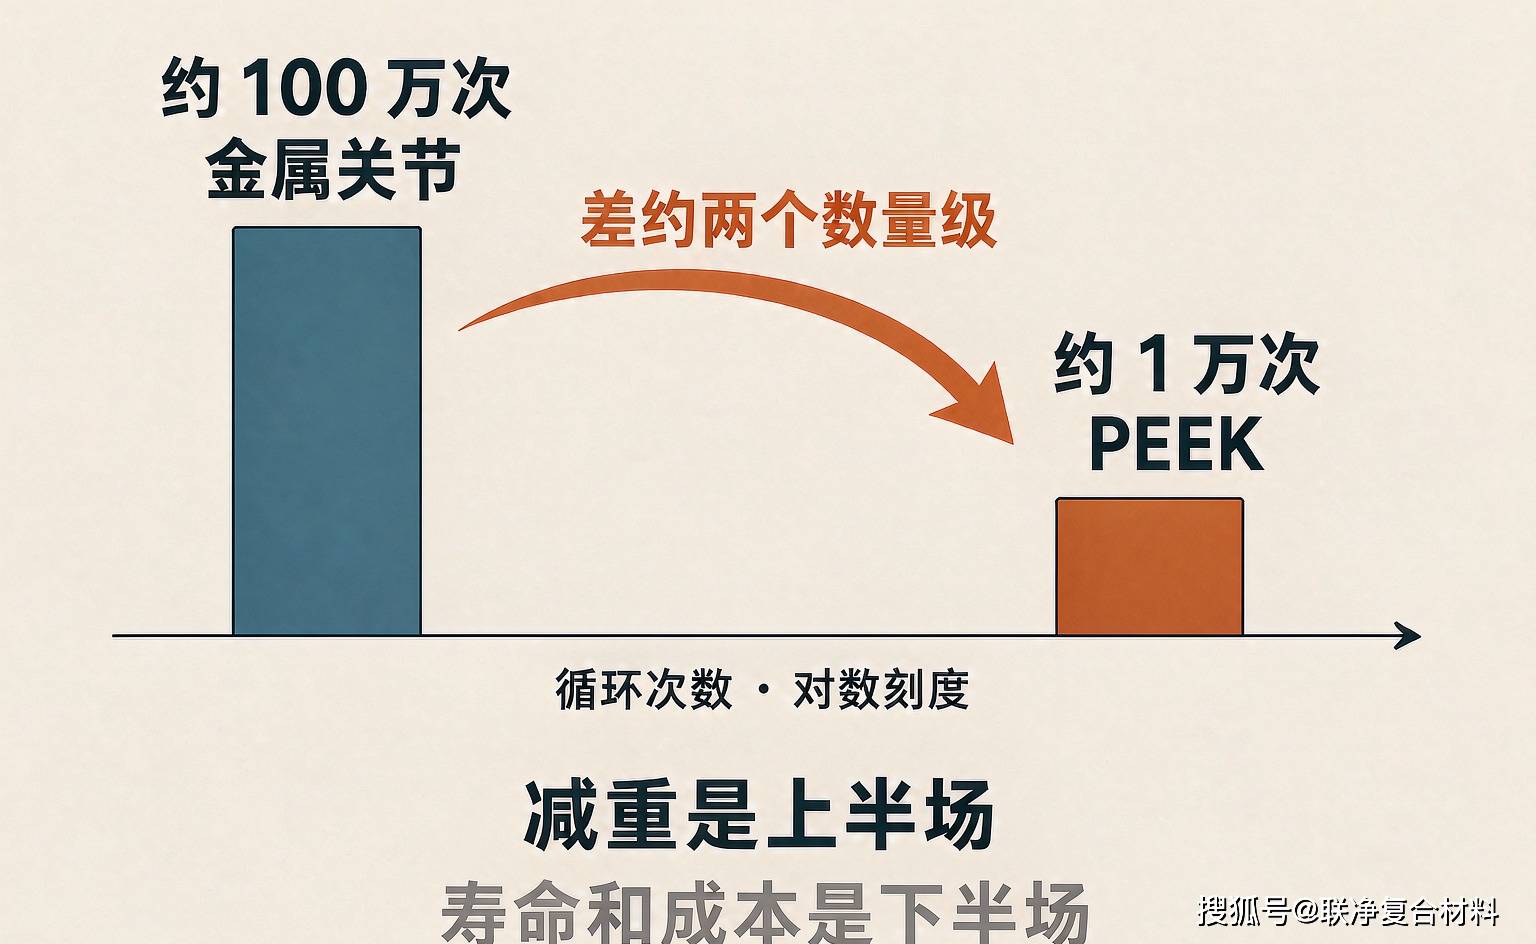
▪ 但PEEK 价格高,疲劳寿命与金属差约两个数量级,短期大规模替代金属有难度。
最后这句话很重要。它来自一家已经把超耐温PEEK复合材料批量供货给头部机器人企业的材料厂,不是外部质疑。

“差两个数量级”是什么概念。
假设金属关节的疲劳寿命是 10⁶ 次循环量级,差两个数量级大约意味着 10⁴ 次量级。人形机器人关节在连续作业下的动作频次很高,这个差距会直接体现在寿命和维护周期上。
所以“能不能替”和“能替多久”是两个问题。前者这次现场给了答案,后者还没有公开数据。
成本这一侧在动。
2026年6月,宁波华翔在互动平台表示,基于PEEK材料的相关产品已逐步通过测试并应用于量产项目。其通过控股合资公司宁波峰梅匹意克新材料有限公司布局PEEK,2025年9月与吉林大学签署PEEK工业化量产核心专利许可协议,规划建设年产 1.2万吨 PEEK一体化产线,其中一期 4000吨 产能已于2026年3月进入试生产阶段,目标是把生产成本控制在 8—10万元/吨。旗下平台上海华翔启源与智元机器人签订了为期三年的委托生产合同,负责其全尺寸双足机器人的关节模组及总成装配,已于2025年7月起正式量产。
成本目标能不能兑现,是这条路线接下来最关键的变量。PEEK 原料占复合材料生产成本的 70%—75%,原料价格不下来,“减重52%”就很难从展台走到普及。
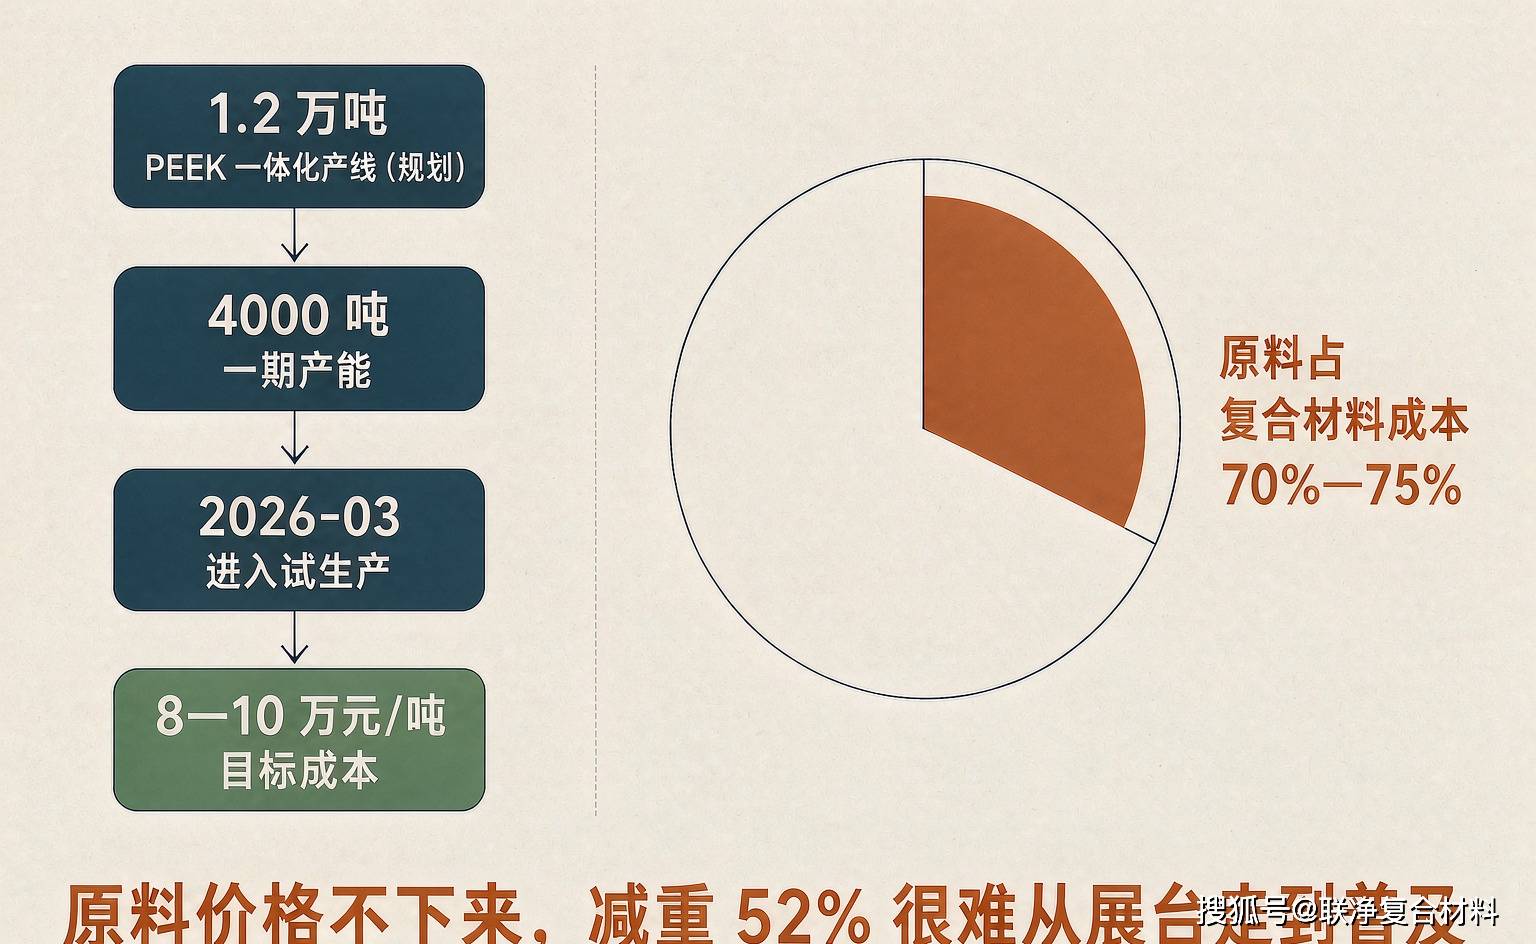
减重是上半场,寿命和成本是下半场。上半场已经有人拿到分了,下半场才刚开始计时。
FROM ARENA TO FACTORY
从赛场到车间:场景变了,要求也变了
先看赛场。
2026年8月22日至26日,第二届世界人形机器人运动会在北京国家速滑馆举行:16个国家、666支队伍、2056台机器人同台竞技,队伍数量同比增长 138%。百米跑出 9.39秒,跳高越过 2.88米。
本届最大的变化是“全自主、零遥控”——除100米障碍等项目外,所有竞技赛项都要求机器人独立完成,在奔跑中自行判断摩擦力、调整步幅、维持平衡。
场上的失分点也很直白:有的机器人因电机过热触发保护、僵直减速;有的因结构件开裂失衡摔倒。续航、散热、结构强度,三个短板指向同一个命题——材料。
轻量化是直接的胜负手。高擎动力的“小派”以轻量化骨架把整机重量做到 14.8公斤。
再看场景的分化。
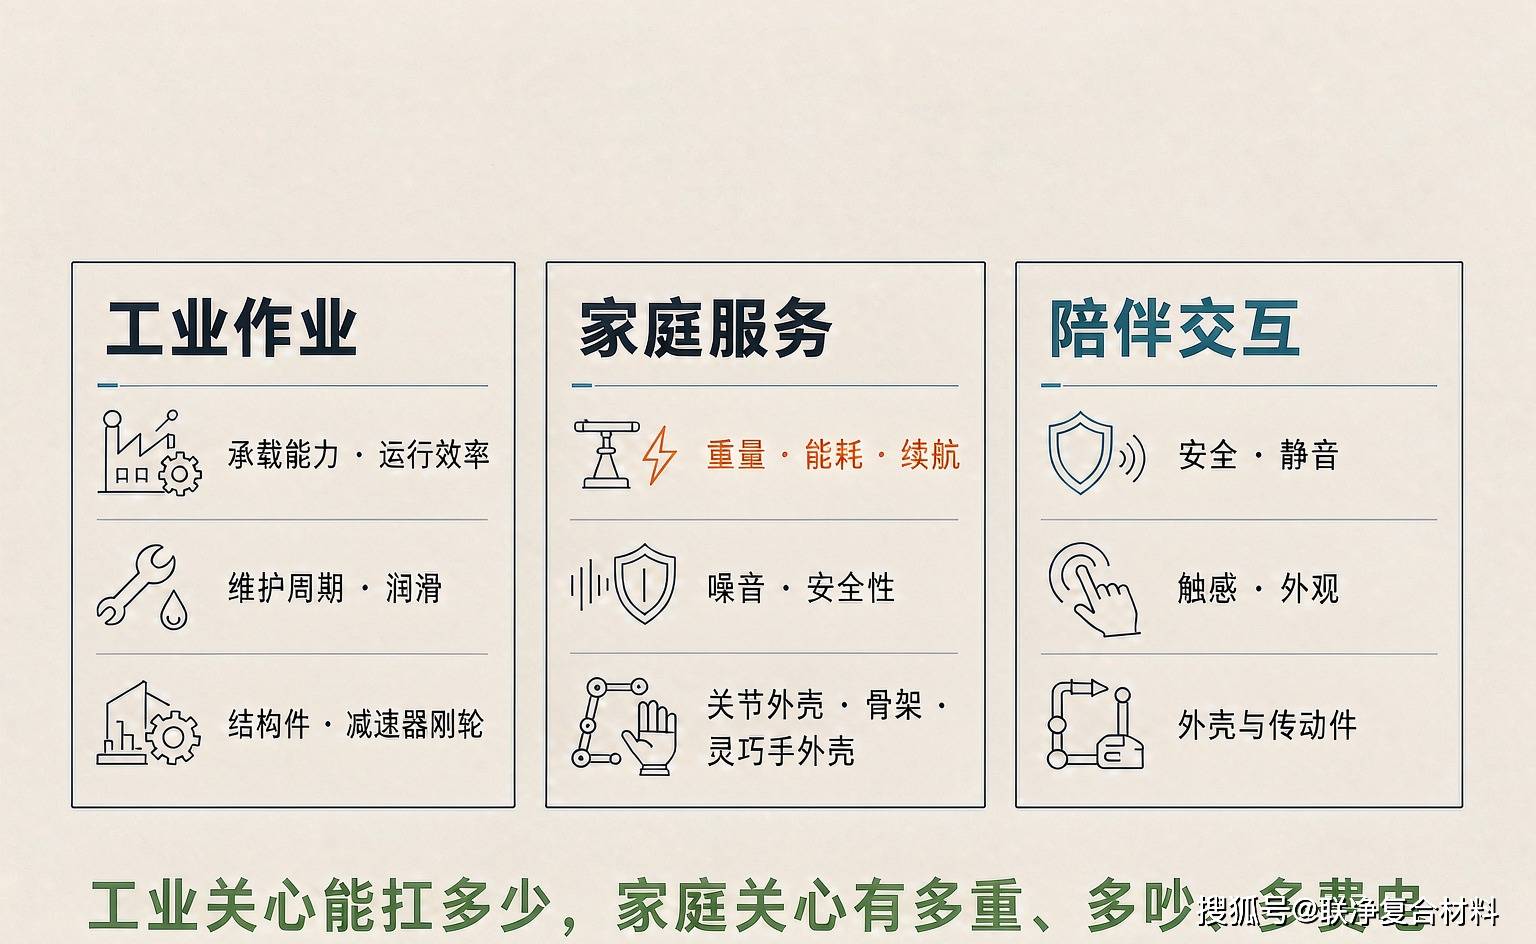
人形机器人的材料需求,正在随场景分叉:
工业场景关心“能扛多少”,家庭场景关心“有多重、多吵、多费电”。PEEK 高比强度、低密度的特性,在第二类场景里价值更明显——因为家庭场景不会为了承载力去接受额外重量。
具体的部件落点。
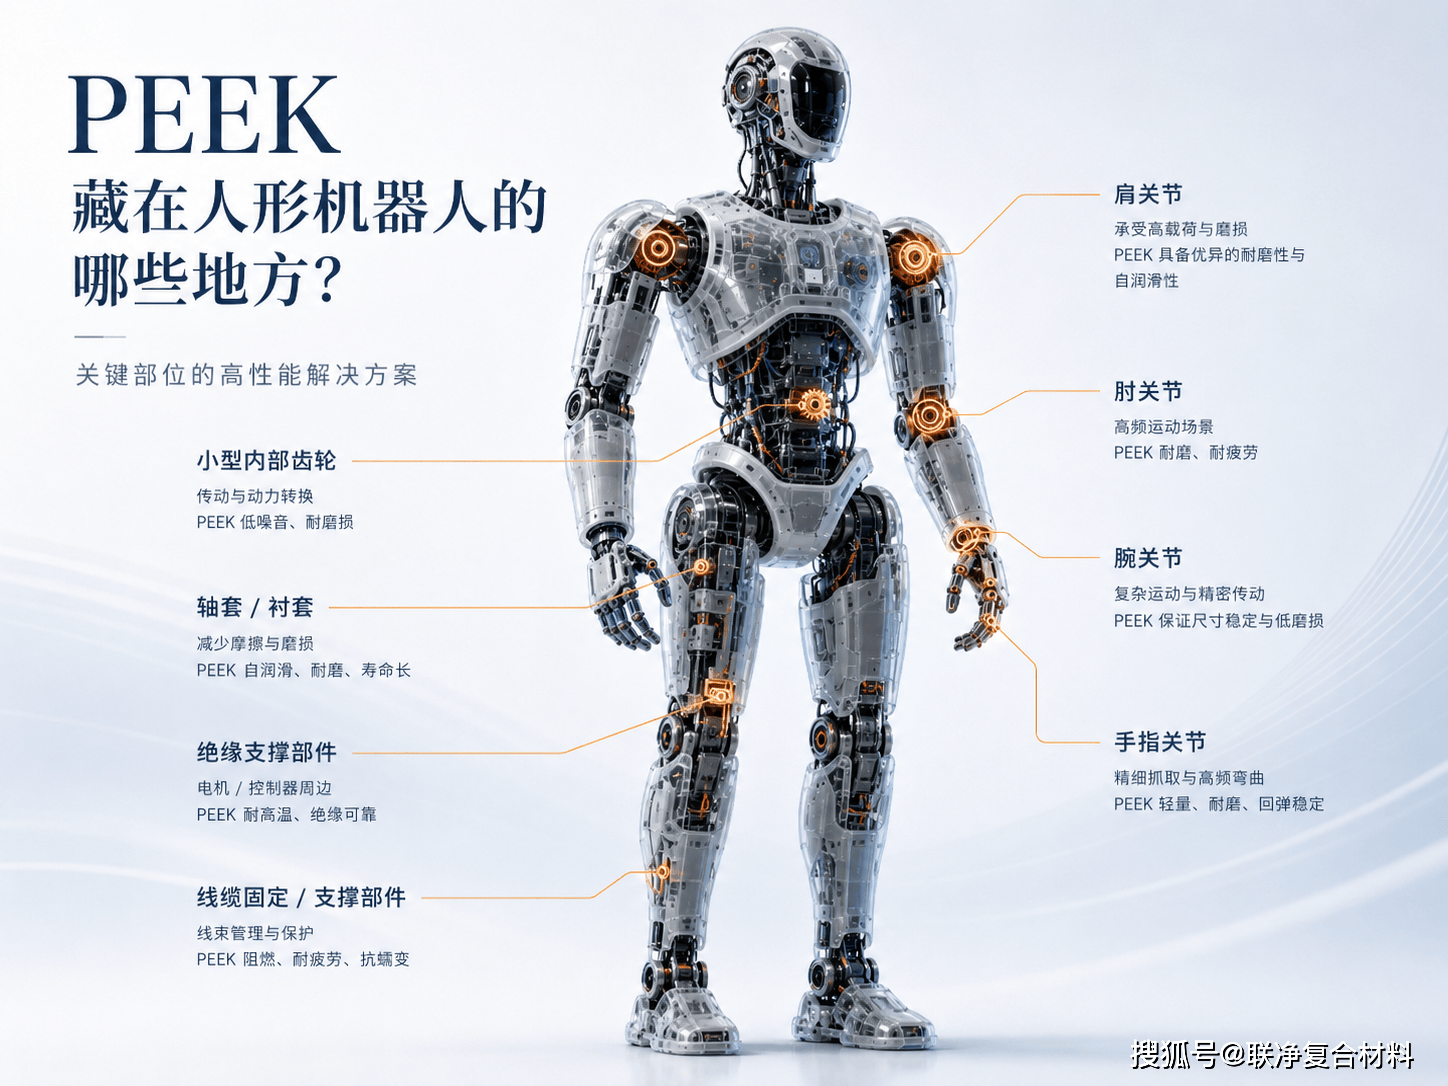
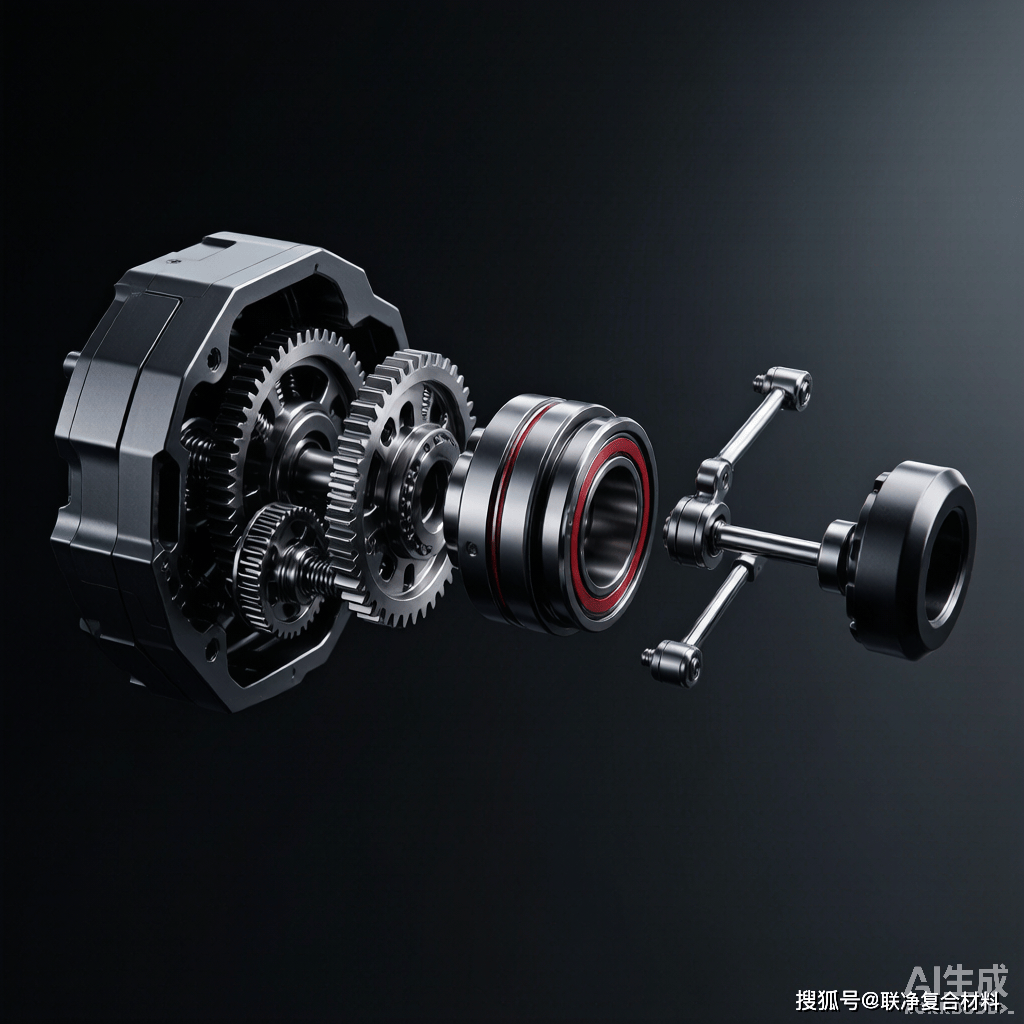
▪ 谐波减速器刚轮:用CF/PEEK复合材料替代金属,重量明显减轻,抗疲劳性适配高频启停;
▪ 轴承保持架:PEEK密度1.3 g/cm³,直接降低关节自重,提升动态响应;
▪ 轴承滚珠:轻量化、自润滑、绝缘防干扰、耐磨低噪;
▪ 灵巧手传动齿轮:碳纤增强PEEK用于指尖传动,自润滑静音、绝缘防信号干扰、耐疲劳,适配手指高频屈伸。
为什么走注塑,而不是机加工。
这是一个容易被跳过的细节,但它决定成本曲线。
机加工(CNC)适合打样和小批量:改结构只要改程序,精度有保障。但它的单件成本几乎不随产量下降——每个零件都要单独占用机床时间。
注塑的成本结构正好相反:开模是一次性投入,之后单件成本随产量快速摊薄。发布方明确说走注塑量产、目标是“大批量消费级量产”,就是要吃这条曲线。
代价是注塑对材料流动性和模具设计要求更高。PEEK熔融温度340—380℃、熔体粘度大,注塑窗口比通用工程塑料窄得多;PEEK在模具中的冷却收缩行为也和普通塑料不同,尺寸补偿要做在前面。再加上关键受力点位预埋金属嵌件,还要多一道嵌件定位与包覆的工序。
换材料不是换一个零件,是换一套公差链。
金属关节的公差体系,建立在金属的热膨胀、刚度和加工精度上。换成PEEK之后,热膨胀系数、吸湿尺寸变化、蠕变行为全都变了。原本可以忽略的温差引起的尺寸变化,现在要重新算进公差链里。
这也是为什么“减重52%”之后,真正的工程量落在背隙、精度、耐磨、疲劳、噪声、寿命这六项指标上——它们不是六个独立指标,而是同一条公差链的不同侧面。
LIMITATIONS
局限性清单:五条必须先说
一、疲劳寿命差两个数量级。 这是金发科技给出的口径,指的是PEEK与金属的对比。它不会被一次减重发布会消解。任何“全面替代金属”的说法,都需要先回答寿命问题。
二、原料成本占70%—75%。 复合材料降本的空间主要在加工环节和规模效应,原料端的价格由PEEK树脂产能决定。
三、纤维增强带来各向异性变形。 纤维排布方向不同,构件横向与纵向的强度和收缩率不一样,精密件会出现翘曲和尺寸偏差。行业做法是在预浸料端用恒张力匀纤减少纤维杂乱,热压端用多角度铺层([0/±45/90°])实现准各向同性,再用分段保压控制收缩差。
四、“52%”没有第三方检测背书。 这是发布方现场的实物对比口径。它比抽象的性能宣称可信,但仍不等于量产一致性。
五、回收体系未统一。 现有路线分热解法、溶剂溶解法、化学解聚再生三类。化学解聚回收率可达95%、纯度超过99%,但加工成本偏高;另外两类成本可控但回收率与纯度较低。三者各有优劣,行业标准尚未形成。
六、注塑量产与高性能之间需要平衡。 注塑适合大批量小型复杂零件,成本低、周期短;但预埋金属嵌件的方案对模具和工艺窗口的要求更高。这一步走稳,才是“消费级量产”的前提。
VERIFIABLE METRICS
看哪几个指标能判断真假
一句提醒。
材料行业的“减重X%”这个句式,已经用得太多了。判断它有没有意义,看三件事:是不是同结构换材料、有没有第三方检测、寿命数据有没有一起给。
第一条这次做对了。后两条还没有。
回到展台上那台天平。
它称的是一个关节模组的重量差。但它真正在称的,是两种思路的差距:一种是继续把金属做薄、做精;另一种是换一种材料,从头算一遍重量、惯量、寿命和成本。
第二种思路的账,现在只算了第一行。后面几行,会在这两年里一行一行补上。














