

MEMS和MOEMS技术需要高粘度光刻胶。厚和超厚光刻胶薄膜的加工是一项具有挑战性的任务。本文介绍了获得改善图案化结果的程序。红外辐射烘烤(IR烘烤)被描述为有效干燥厚和超厚光刻胶层的有效方法。展示了图案化结果以确认IR烘烤的性能和优点。展示了两种正性光刻胶ma-P 100和ma-P 1275(Micro Resist Technology GmbH,德国)高达60 µm厚层,以及化学放大负性光刻胶SU-8(MicroChem Newton, MA)高达500 µm层的示例。IR烘烤允许减少工艺时间和降低烘烤温度,从而实现高深宽比和低应力SU-8层。
一、引言
使用紫外掩模对准器对超厚光刻胶进行图案化对于MEMS/MOEMS技术的快速发展变得越来越重要。大多数应用需要高深宽比和直侧壁。如前所述,用于创建高厚度光刻胶图案的高深宽比紫外光刻已发展为X射线图案化的成本效益替代方案。MIMOTEC或3D紫外微成型等新方法利用紫外光刻。厚光刻胶层用于电沉积、作为刻蚀掩模以及永久应用。随着层厚度增加,工艺要求显著增加,工艺窗口明显缩小。长软烘和显影时间以及高曝光剂量是厚光刻胶层的典型特征。此外,正性光刻胶的再水化和SU-8中的应力降低需要长的松弛时间。因此,光刻工艺的持续时间显著延长,获得高质量图案变得困难。经常出现分辨率不足以及微裂纹或光刻胶附着力不满意的情况。为了应对这些限制,彻底的工艺控制和适当的设备至关重要。
光刻胶烘烤是一个决定性的工艺步骤,对所有后续步骤以及光刻结果都有强烈影响。必须从厚光刻胶层中蒸发大量溶剂。这就是为什么需要长的烘烤时间或/和更高的温度。因此,光敏化合物可能降解,光刻胶功能恶化。
烘箱和热板是烘烤光刻胶层的常用工具。两种方法都有特定的缺点。烘箱烘烤时光刻胶表面经常形成表皮,这会减少进一步的溶剂蒸发。热板烘烤可以避免这种现象。但对于高厚度,由于层内的温度梯度,层的均匀烘烤受到阻碍。
最近介绍了一种基于红外烘烤的新工具。红外辐射可以完全防止或至少最小化上述困难,并为烘烤厚层光刻胶提供新的可能性。红外辐射在光刻胶层中被吸收并引起均匀加热。此外,可以在单步涂覆中处理超厚层,并应用低烘烤温度和短时间。
本文介绍了红外辐射烘烤作为光刻胶处理组成部分用于干燥厚和超厚光刻胶涂层的优点,并给出了物理背景。红外烘烤工具允许非常灵活的烘烤程序,可以轻松适应任何烘烤要求。
报告了红外烘烤两种厚层正性光刻胶和一种化学放大负性光刻胶的实验结果。描述了厚DNQ基光刻胶薄膜的涂覆,并展示了SU-8烘烤几个因素的重要性。为了展示这种方法的性能和优点,展示了光刻胶图案和烘烤制度对图案质量影响的扫描电子显微镜图像(SEM图像)。
二、实验
2.1 材料
选择了两种为高深宽比薄膜设计的基于酚醛树脂/重氮萘醌(DNQ)的正性光刻胶ma-P 100和ma-P 1275,以及化学放大负性光刻胶NANO™SU-8用于烘烤实验。
2.2 光刻工艺
使用4英寸硅晶圆空白以及分别涂覆金和铜的硅晶圆作为衬底。厚光刻胶薄膜通过旋涂制备。使用RC5旋涂系统(不带盖)。特定的转速程序控制各种层厚度。在Suss掩模对准器MA56(UV400)中进行真空接触曝光。
2.2.1 红外烘烤装置
涂覆的衬底在红外烘烤工具(软烘和曝光后烘烤)中烘烤。在红外烘烤机中,4根红外管安装在衬底支架上方,支架在烘烤过程中旋转以实现光刻胶的均匀加热。温度由直接扫描光刻胶温度的红外测温仪控制。
2.2.2 DNQ正性光刻胶
晶圆通过单步涂覆工艺涂覆至50 µm厚度。对于更高层厚度,选择两步涂覆工艺。光刻工艺经过优化,包括红外烘烤步骤。为了分析结果,确定了指定测试结构的分辨率并拍摄了SEM图像。
2.2.3 SU-8
使用SU-8创建了200–500 µm厚的层。光刻胶薄膜通过一步旋涂。应用基于因子和响应面设计的统计方法来开发工艺。软烘、曝光后烘烤(PEB)和松弛时间进行了调整。所有其他工艺变量取自传统热板工艺。表1显示了工艺数据。

表1.200µm SU-8层的工艺参数
为了表征图案化结果,评估了分辨率测试图案和对裂纹敏感的图案。此外,使用非接触式晶圆厚度和几何测量设备MX203测量了光刻胶层中的应力。该设备基于提出的机制。
三、结果与讨论
光刻工艺的结果由光刻胶的性能和单个工艺步骤的参数共同决定。例如,如前所述,SU-8的组成被修改以减少光刻胶图案中经常观察到的内应力。工艺修改的示例已被展示。通过浸入水中对光刻胶进行再水化可以减少厚DNQ光刻胶层的处理时间并改善图案分辨率。不同显影技术对分辨率的影响已被研究。
本文报告了工艺条件,特别是烘烤程序对高厚度光刻胶图案质量的影响。
3.1 DNQ光刻胶ma-P 1275和ma-P 100
3.1.1 旋涂
曝光期间需要高厚度均匀性以实现紧密接触或精确均匀的邻近距离。由于厚度不均匀性导致的散射效应会导致分辨率和图案转移保真度恶化。
通常30 µm以上厚度的光刻胶层通过多次涂覆制备。但所讨论的两种光刻胶的均匀更高厚度层也可以通过单步涂覆获得。图1a)显示了应用于50 µm层的涂覆条件。包括边缘珠的厚度均匀性在图1b)中展示。图2显示了单涂覆和双涂覆光刻胶层获得的图案的横截面SEM图像。在单步涂覆工艺中获得了明显更陡的侧壁(较少的T形顶部)。
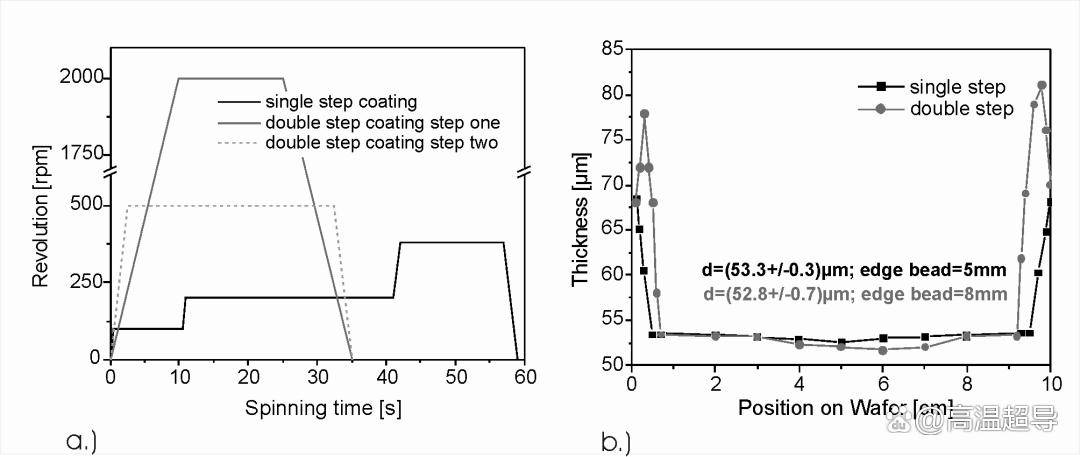
图1. a) 50 µm层的涂覆条件;b) 包括边缘珠的厚度均匀性。
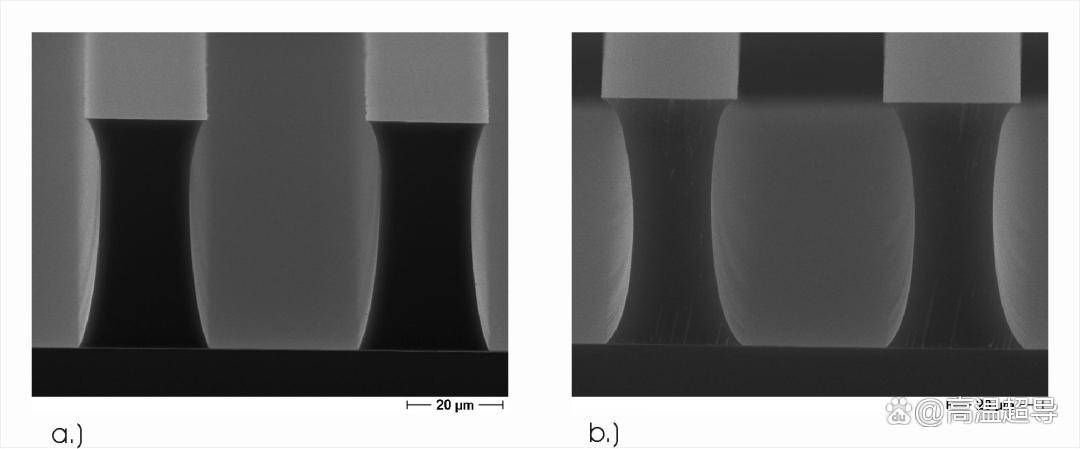
图2. 单涂覆和双涂覆光刻胶层获得的图案横截面SEM图像。
3.1.2 烘烤条件
与热板烘烤相比,正性光刻胶可以在显著较低的温度下烘烤,从而实现温和的干燥程序。烘烤前后测量的光刻胶相同、近紫外光谱证实光敏化合物(PAC)没有降解。
尽管烘烤温度降低了,但烘烤时间以及整个工艺时间也可以显著缩短。30 µm层在热板上100 °C烘烤30分钟。使用红外烘烤在87 °C仅需10分钟。烘烤更厚的光刻胶层需要能够应用温度斜坡的热板。这导致烘烤工艺的大幅延长。图3显示了60 µm厚ma-P 100层的工艺曲线。

深圳市富临神通科技有限公司是Micro Resist Technology GmbH中国经销商,我们为客户提供晶圆、光刻胶。
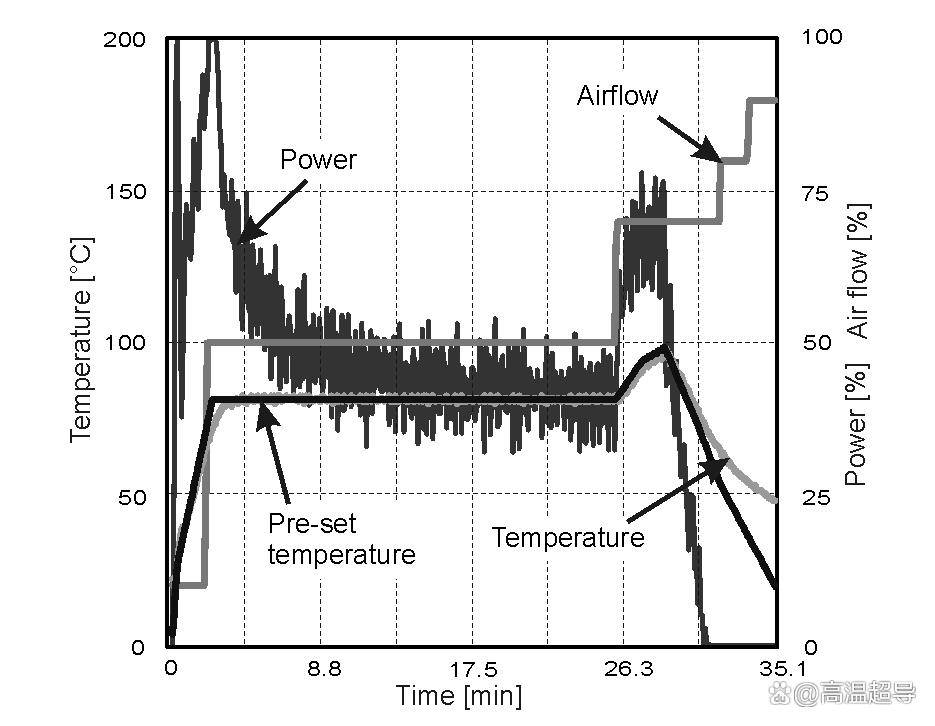
图3. 60 µm厚ma-P 100层的工艺曲线。
在酚醛树脂/DNQ光刻胶的厚层中,经常观察到出气(曝光期间光刻胶中形成可见气泡),特别是当光刻胶烘烤不足时。红外烘烤可以防止出气问题,同时保持优异的图案分辨率。图4展示了图案化示例。所有图案均通过单步涂覆、烘烤和曝光获得。

图4. 图案化示例。所有图案均通过单步涂覆、烘烤和曝光获得。
3.2 SU-8
SU-8是一种专门为厚和超厚层(高达1 mm)设计的光刻胶。它提供直侧壁、高深宽比和非常高的近紫外灵敏度。但在厚层中尤其可能出现导致裂纹的内应力。此外,特别是在金属表面(如金)上观察到附着力问题。
需要彻底完善处理条件以避免这些问题。红外烘烤提供了改善图案化结果以及缩短整个工艺的机会。
3.2.1 烘烤因子分析
为了调整软烘和PEB,为每个烘烤步骤选择了四个因素(变量),通过统计方法进行分析和优化(表2)。这样减少了研究数量,并可以建立工艺模型。与之前用于SU-8工艺开发的田口方法相比,需要稍微更多的实验。所描述的实验设计对实验伪影的敏感性低于田口设计。此外,可以建立更高阶的工艺模型。
图5总结了200 µm厚光刻胶层软烘(a)和PEB(b)单个因素的影响。变化范围对应于表2。从贡献图可以清楚地看出因素的重要性。温度是软烘和PEB的决定性因素。
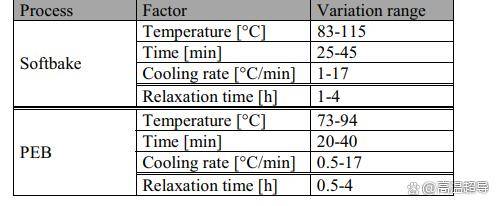
表2. 研究的因素和范围
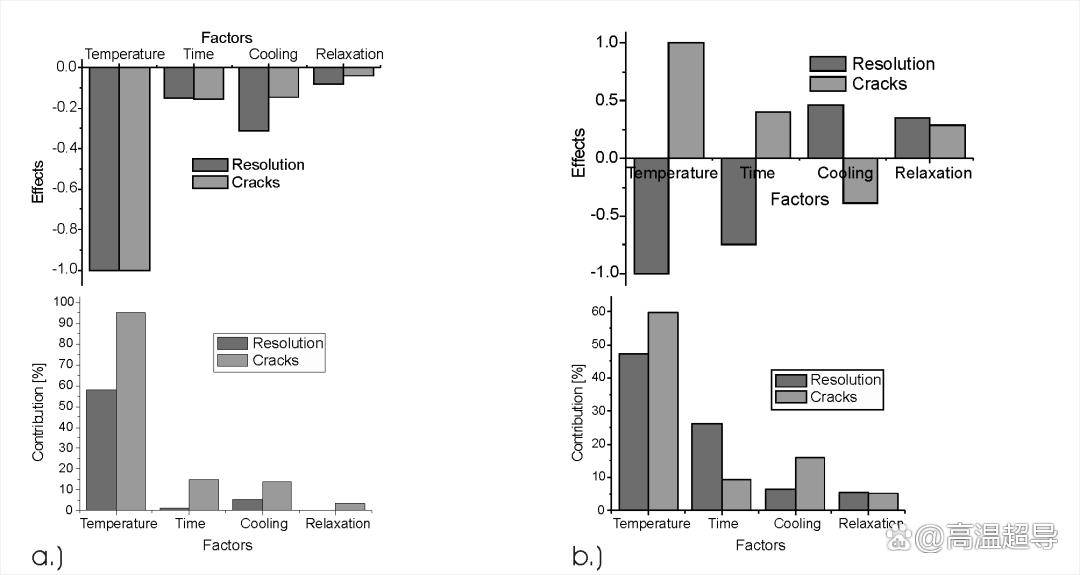
图5. 200 µm厚光刻胶层软烘(a)和PEB(b)单个因素的影响总结。
软烘温度对裂纹形成和分辨率有强烈影响。其他软烘因素可以忽略。就图5a中的因素而言,松弛时间不起作用。但在进行边缘珠去除时,必须考虑松弛时间。在这种情况下,松弛时间是必要的,以使残留的边缘珠去除剂(溶剂)从光刻胶层边缘蒸发。否则存在光刻胶粘附到掩模的风险。
在PEB步骤中,温度和时间显著影响分辨率,而温度和冷却速率是影响裂纹形成的重要因素(图5b)。松弛时间在这种情况下也可以忽略。
效应图显示了因素的变化如何影响光刻结果(图5)。软烘温度的降低改善了图案化结构的质量。图案分辨率得到改善,裂纹形成减少。但最低适用软烘温度由实际原因决定。必须从光刻胶中蒸发足够的溶剂,以防止粘附到光刻掩模。
降低PEB温度改善了图案分辨率,但裂纹形成增加(图5b)。在PEB期间,光刻胶的大分子交联。交联反应伴随着光刻胶的体积收缩,并观察到涂覆晶圆的翘曲。产生的力导致光刻胶层中的应力。裂纹的出现和数量取决于应力大小和光刻胶层的机械稳定性。两者均由光刻胶的交联程度决定。裂纹形成减少,应力随交联程度的增加而增加(图6)。
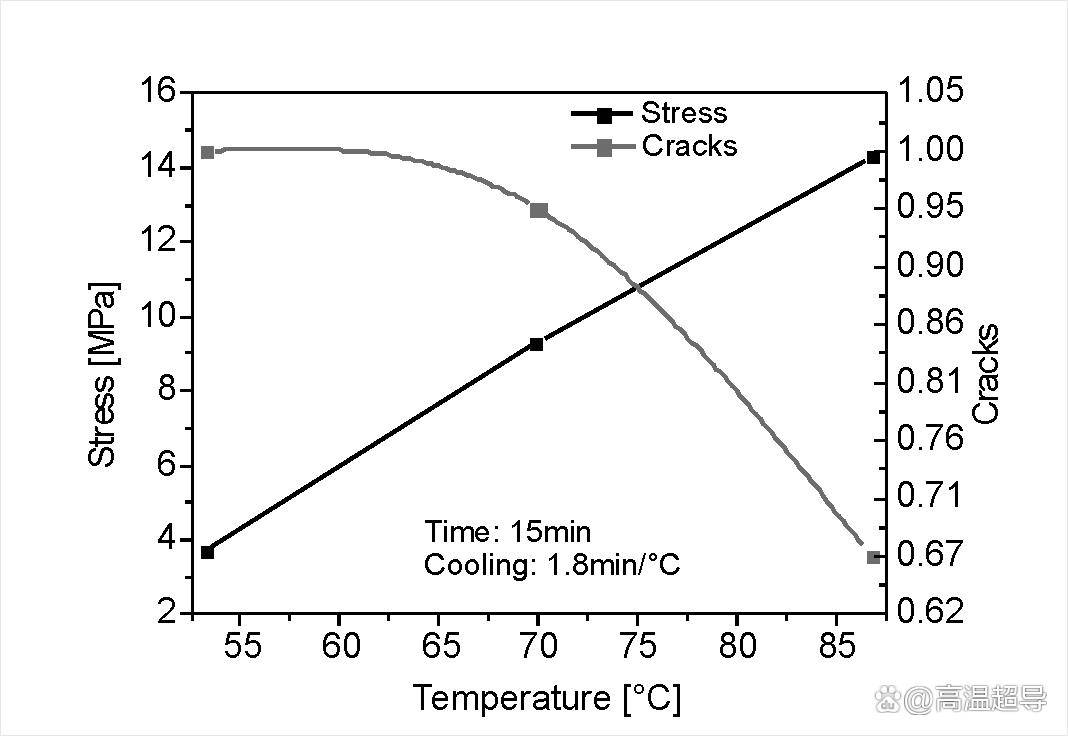
图6. 裂纹形成和应力与交联程度的关系。
慢冷却速率可以有效减少裂纹形成,这与文献中的发现很好地对应。在进一步实验中发现,低应力SU-8层对各种材料表现出良好的附着力。尽可能降低交联程度也是有益的。
3.2.2 烘烤条件
从上述统计模型推导出了使用红外辐射进行软烘和PEB的最佳条件。软烘在75–80 °C的温度下进行,曝光后烘烤在60 °C进行。与热板烘烤相比,处理200 µm厚光刻胶层的时间可以减少约30%。图7显示了200 µm厚SU-8红外烘烤的工艺图。
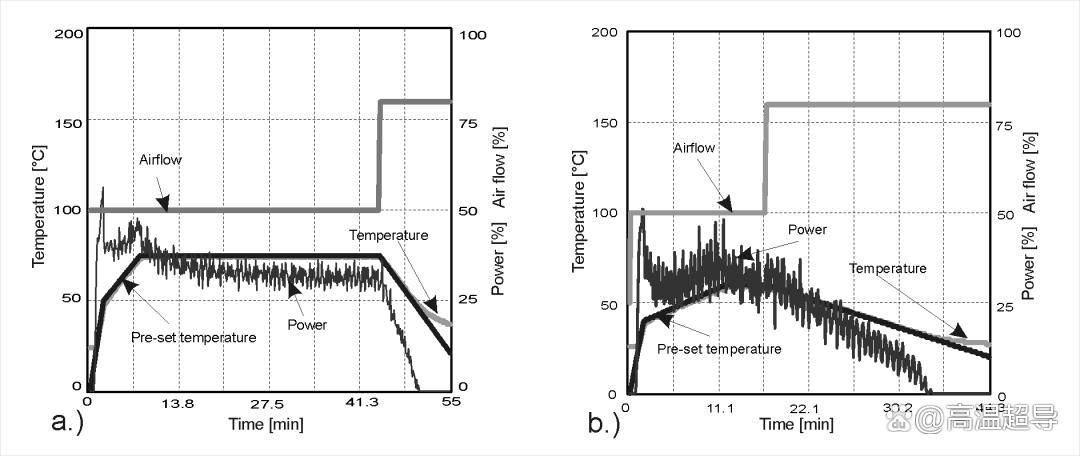
图7. 200 µm厚SU-8红外烘烤的工艺图。
特别是由于红外烘烤的低烘烤温度,内应力可以显著降低。复杂图案的附着力显著改善。图8显示了铜上复杂的200 µm厚度SU-8传感器结构(a)和电镀Ni传感器图案(b)。它既没有应力迹象(裂纹、弯曲线条)也没有附着力问题,尽管高深宽比分别为10:1(沟槽)和13:1(线条),但仍完全且干净地显影。图9a和b分别显示了在200 µm(深宽比13:1)和500 µm厚涂覆中在硅上获得的测试图案。应用热板烘烤时,紫外光刻无法获得如此高的深宽比。在硅上获得了10:1(沟槽)的深宽比,在铜上获得了6:1(沟槽)的深宽比。

图8. 铜上复杂的200 µm厚度SU-8传感器结构(a)和电镀Ni传感器图案(b)。
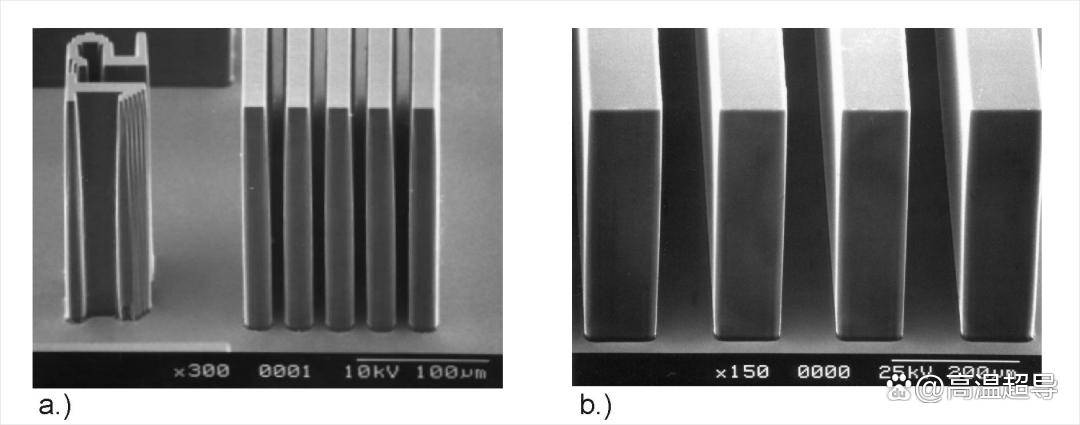
图9. a) 200 µm厚涂覆(深宽比13:1)和b) 500 µm厚涂覆在硅上获得的测试图案。
四、结论
红外烘烤被证明是一种强大的技术,与常规烘烤程序相比,可以显著更高效地干燥厚和超厚酚醛树脂/DNQ光刻胶和SU-8层。烘烤时间可以显著缩短,烘烤温度可以降低,并获得高质量的图案化结果,表现为高深宽比、低应力形成和对不同衬底的良好附着力。更高厚度层的研究正在进行中。












