

先进封装磨削如何提效?EMC 磨削砂轮 FV1000:面向塑封料/铜/芯片的专用加工方案
——OSAT 与先进封装产线的“试磨型”高复购耗材
先进封装里有一类加工,又硬、又脆、又怕热:EMC 塑封料的溢料去除、铜框架的磨削整形、芯片(Die)的减薄与表面处理。材料特性差异极大,对砂轮的要求也互相矛盾——磨 EMC 怕堵塞,磨铜怕粘屑,磨芯片怕崩裂与热损伤。通用砂轮在这种工况下往往顾此失彼。
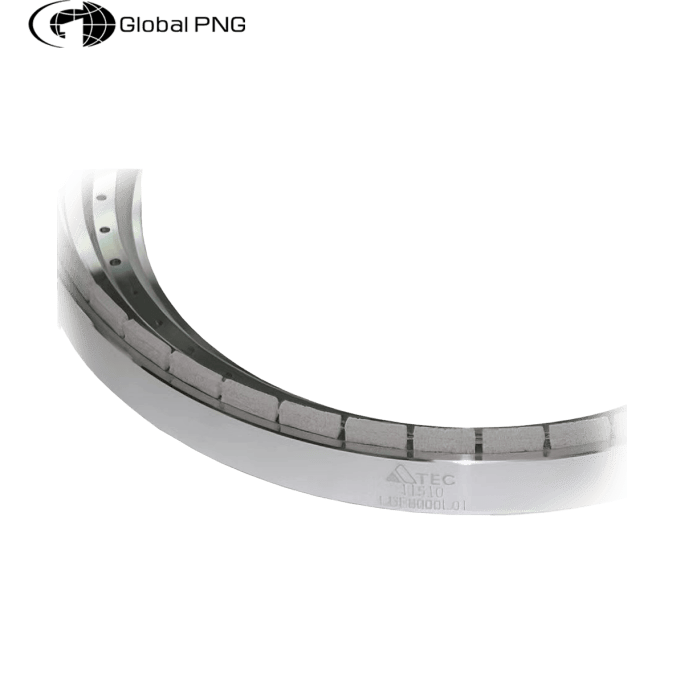
EMC 磨削砂轮 FV1000(A TEC. DIAMOND)就是为这类“封装复合材料”工况设计的专用砂轮。它的市场位置很清晰:在 OSAT 与先进封装产线里,用“按材料 + 按机台 + 按指标”的试磨验证,替客户把加工效率与表面质量做上去。
这篇文章面向代理商解读:先进封装扩产如何带动磨削耗材复购、FV1000 的客户真正会问哪些指标,以及为什么“试磨”是这类产品唯一可靠的成交路径。
一、市场机会
封装扩产带动的“磨削耗材复购”:机台一旦适配,砂轮就是持续消耗、持续补货的生意。
1.1 需求从哪来:塑封、铜、芯片——封装磨削的三类硬骨头
先进封装工艺中,塑封(EMC)后的溢料需要去除、铜框架与基板需要磨削整形、芯片需要减薄或表面处理。这三类材料分别代表高分子复合材料、韧性金属与硬脆半导体材料,加工机理完全不同,对砂轮磨料、结合剂与结构的匹配要求也各不相同——这正是“专用砂轮”存在的理由。
• EMC 塑封料:磨削中易发热、易堵塞砂轮工作面,需要良好的自锐性与排屑能力。
• 铜及铜合金框架:韧性材料易粘屑、易产生毛刺,对砂轮锋利度与冷却要求高。
• 芯片(Die)与晶圆减薄:硬脆材料怕崩边、怕裂纹与热损伤,对磨削损伤控制要求苛刻。
1.2 为什么是现在:封装扩产把“磨削工序”推到瓶颈位
无锡及长三角封测产业基础雄厚,SiP、功率模块与先进封装产线持续扩张。产线越先进,磨削工序的精度与效率要求越高,而砂轮作为直接消耗品,用量随产能同步增长。
• 扩产带动新机台配套:新磨床投产需要配套砂轮选型与验证,是导入窗口。
• 存量产线提效需求:老产线换砂轮提升效率/质量的诉求持续存在,是替换型商机。
• 国产替代窗口打开:高端磨削工具长期由国际品牌主导,但国产磨削工具已出现明确的量化指标与客户应用(例如国产 SiC 加工工具已公开 TTV≤3μm、损伤层<2.7μm 等指标),说明“用数据说话”的国产替代路径已被验证。
1.3 客户画像与采购逻辑:谁在用、怎么买
• OSAT 封装厂与先进封装产线:关注综合加工成本与质量稳定性,是核心复购客群。
• 功率模块封装厂:塑封与铜框架加工需求集中,材料结构相对固定,适合深度绑定。
• 磨床设备商:随设备推荐配套砂轮,是批量导入的杠杆客户。
• 采购逻辑:磨削耗材属于“强验证品类”,客户不会仅凭样册下单——先试磨、后批量,是行业惯例。
1.4 对代理商意味着什么:高复购 + 强黏性的“工艺耗材”
• 适配即锁定:砂轮在具体机台与工艺上验证通过后,客户不会轻易更换,复购稳定。
• 消耗持续:砂轮是消耗品,用量随产线稼动率增长,是“越用越少、越买越多”的生意。
• 数据积累形成壁垒:每次试磨积累的材料/机台/参数数据,都是代理商后续打单的独家弹药。
二、产品特点
2.1 产品简介
EMC 磨削砂轮 FV1000(A TEC. DIAMOND)面向环氧塑封料、铜与芯片(Die)等封装材料的磨削加工设计,是针对先进封装“多材料、复合工况”开发的专用砂轮。它与通用砂轮的区别在于:磨料体系、结合剂与气孔结构针对三类材料分别优化,目标是同时满足“磨得动、不堵塞、少损伤”。
2.2 客户真正会问的指标:每一问都对应一个成本项
以下是封装厂工程师评估砂轮时最常问的六个问题(具体性能以试磨结果与原厂数据为准),建议逐一准备答案:
• 是否堵塞:磨 EMC/铜时砂轮工作面是否容易糊死,直接决定修整频率与有效加工时间。
• 是否产生热损伤:磨削热是否导致塑封料变色、铜氧化或芯片裂纹,关系到良率与可靠性。
• 加工平整度:磨后表面平整度是否达标,影响后续贴装与塑封质量。
• 砂轮寿命:单片砂轮可加工数量,决定单件耗材成本。
• 修整周期:修整越频繁,停机与人工成本越高。
• 机台兼容性:是否适配客户现有磨床的接口、转速与冷却方式。
2.3 成交路径:为什么“试磨”是唯一可靠的卖法
磨削是强验证品类,样册上的参数无法替代客户工件上的结果。正确的打法是“按材料 + 机台 + 目标指标约试磨”——用客户自己的工件与机台验证,再谈批量供货。
• 用客户的工件测:不同批次塑封料、不同铜材的加工表现差异很大,只有客户自己的工件有说服力。
• 在客户的机台上测:转速、冷却、刚性等条件不同,结果无法跨机台平移。
• 按目标指标验收:试磨前与客户约定平整度、寿命或效率目标,用数据验收代替感觉验收。
• 试磨数据表建议记录:材料类型、机台型号、平整度、寿命与异常现象——既是交付证据,也是后续案例库的素材。
2.4 差异化打法:国产替代窗口里的“数据竞争”
• 不空谈“通用适配”:原厂公开的加工指标与机台验证数据有限时,先约试磨再承诺,用客户数据建立信任。
• 对标国际品牌:客户现有方案的表现就是基准线,试磨只需证明“同等或更好 + 服务更近”即可。
• 把报告做成武器:每次试磨输出数据对比报告,积累成行业案例库,后续打单直接调用。
2.5 合规边界与推广提示
• 不承诺具体加工指标:平整度、寿命等以试磨实测与原厂数据为准,不以“行业公开水平”替代本产品承诺。
• 不宣称适配所有封装材料:明确 FV1000 的目标工况(EMC/铜/Die),其他材料先确认再推荐。
• 试磨前置:在无客户工件验证前,不进入批量报价环节。
给代理商的行动建议
FV1000 是典型的“试磨驱动型”耗材。建议按以下节奏落地:
• 第一步:不做全系列库存。先锁定 2–3 家 OSAT/封装厂或磨床设备商做试磨打样,控制初期资金与风险。
• 第二步:约试磨要有“靶子”。带着客户当前痛点(堵塞?热损伤?寿命短?)约试磨,让验证有的放矢。
• 第三步:把试磨做成案例库。用数据表记录材料、机台、平整度、寿命,形成可复制的销售工具,再向同类客户推广。
• 第四步:用服务切入存量客户。“免费试磨 + 数据对比报告”是撬动被国际品牌长期占据客户的差异化杠杆。











